




Фланец автомобильный
Когда слышишь ?фланец автомобильный?, многие представляют себе простую плоскую шайбу. И в этом кроется главная ошибка. На деле, это критически важный узел соединения, от геометрии, материала и качества обработки которого зависит, будет ли система герметичной, а нагрузка — распределенной правильно. Работая с литыми и штампованными компонентами, постоянно сталкиваешься с тем, что заказчики иногда недооценивают этот элемент, пытаясь сэкономить, а потом разбираются с течами или вибрациями.
Из чего рождается надежный фланец: материалы и процессы
Здесь всё начинается с выбора сплава или марки стали. Для фланец автомобильный в системах под капотом, особенно рядом с двигателем, часто идет алюминиевое литье. Легкость, хорошая теплоотдача — это плюсы. Но! Если сплав подобран неправильно или технология литья не отработана, в теле фланца могут появиться микропоры. Они не всегда видны при контроле, но под давлением масла или антифриза дают о себе знать течью через полгода эксплуатации.
Вот, к примеру, для картеров маховика или модулей охлаждения, которые мы делаем для Dongfeng и Yuchai, используется специфичный алюминиевый сплав. Он должен держать ударную нагрузку и постоянные термические циклы. Литой фланец автомобильный для таких задач — это не просто отливка, которую потом проточили. Это целая история с контролем температуры расплава, скоростью охлаждения и последующей термообработкой для снятия внутренних напряжений.
Иногда для усиления или в условиях высоких механических нагрузок переходим на чугун, как для тех же пластин маховика. Чугунный фланец хорошо гасит вибрации, но он тяжелее и требует другой подход к обработке — тут уже важна стойкость инструмента и режимы резания, чтобы не получить наклеп на посадочных поверхностях.
Точность — вежливость королей, а для фланца — обязательное условие
Самая частая проблема на сборке — это когда отверстия не совпадают или плоскость прилегания ?ведет?. Допуски здесь — дело тонкое. Особенно когда речь идет о фланцах для крепления навесного оборудования к блоку двигателя. Недостаточная жесткость оснастки при механической обработке — и вот у тебя отклонение в пару десятых миллиметра, которое монтажник на конвейере будет героически преодолевать, затягивая болты с перекосом.
Помню случай с партией кронштейнов. Фланец крепления к двигателю обработали идеально, а вот ответные отверстия в самом кронштейне, из-за деформации после сварки, ушли в сторону. В итоге — брак, переделка, срыв сроков. Вывод прост: рассматривать фланец автомобильный нужно не как отдельную деталь, а как часть узла, и контролировать геометрию в сборе.
Сейчас много говорят про цифровизацию, и в этом есть смысл. Контроль плоскостности и расположения отверстий на координатно-измерительной машине (КИМ) — уже стандарт для серьезных производителей, таких как наша компания ООО ?Юньси Хэли Промышленность и Торговля?. Это позволяет не гадать, а иметь цифровой паспорт на каждую критичную деталь. Информацию о наших подходах к качеству можно всегда уточнить на https://www.hlgm.ru.
Соединение: где теория встречается с грязью и вибрацией
Идеально обработанный фланец — это только полдела. Вторая половина — правильный монтаж. Тип прокладки, последовательность и момент затяжки болтов — это священное знание для любого опытного механика. Частая ошибка — затянуть ?от души?, сорвав резьбу или деформировав фланец, особенно алюминиевый.
В реальных условиях, на том же коммерческом транспорте, на фланец действуют не только штатные нагрузки, но и ударные от неровной дороги, и постоянные вибрации. Поэтому в критичных соединениях, например, в системах выпуска отработавших газов или крепления турбокомпрессора, часто используют фланцы с конструктивными ухищрениями — буртиками, ребрами жесткости, комбинированные варианты.
Мы, занимаясь компонентами для Cummins, сталкивались с задачей локализации такого фланца. Чертеж есть, материал подобран, но первые образцы в испытаниях на вибростенде не прошли. Оказалось, дело в микроструктуре материала после литья — она не давала нужного демпфирующего эффекта. Пришлось вместе с технологами пересматривать режимы литья и термообработки. Это тот самый случай, когда просто скопировать геометрию недостаточно.
Контекст производства: почему важно, кто и где делает
Расположение завода имеет значение. Наше предприятие, ООО ?Юньси Хэли Промышленность и Торговля?, находится в промышленном парке у выхода со скоростной автомагистрали в уезде Юньси. Это не просто строчка в рекламе. Это про логистику для крупных заказчиков вроде Dongfeng Commercial Vehicle и про доступ к сырью. Но главное — это сформировавшаяся здесь производственная культура, ориентированная на металлообработку и литье.
Специализация на алюминиевых сплавах и изделиях из листового металла означает, что у нас под одной крышей сосредоточены и литейный цех, и механообработка. Для производства того же фланец автомобильный это ключевой момент. Отливка не едет через полстраны на другую фабрику для обработки. Риски деформаций, загрязнений, потери контроля — меньше. Технологи могут быстро решить вопрос, собравшись в одном месте.
Когда компания работает с 2011 года и выживает на рынке комплектующих, это о чем-то говорит. Речь не о гигантских объемах, а об умении делать сложные, ответственные вещи: от алюминиевых крышек клапанных крышек до чугунных кронштейнов. Фланец в таких изделиях — неотъемлемая часть, и подход к нему такой же серьезный. Подробнее о направлениях работы можно посмотреть на нашем сайте.
Взгляд вперед: что меняется в требованиях к фланцам
Тренд на облегчение и электрификацию не обошел стороной и такие, казалось бы, консервативные детали. Все чаще ищут способы сделать фланец тоньше, но не в ущерб жесткости. Это толкает к использованию новых алюминиевых сплавов с большей прочностью, а также к более сложным конструкциям с ребрами, которые можно получить только методом точного литья.
Другой момент — рост рабочих температур в современных двигателях, особенно дизельных, соответствующих экологическим нормам. Это требует от материалов фланцев и прокладок стабильности в более широком диапазоне. Старый проверенный материал может уже не подойти.
И, конечно, цена. Конкуренция бешеная. Но опыт подсказывает, что срезать углы на качестве обработки посадочных плоскостей или на контроле материала — себе дороже. Возвраты, рекламации, потеря репутации. Надежный фланец автомобильный — это часто невидимый, но абсолютно необходимый элемент доверия между производителем агрегата и конечным пользователем. И его производство — это всегда баланс между технологическими возможностями, стоимостью и неукоснительным соблюдением требований к надежности. Баланс, который и определяет, останешься ли ты на рынке или нет.
Соответствующая продукция
Соответствующая продукция


Самые продаваемые продукты
Самые продаваемые продукты-
 Соединительная труба на выходе компрессора
-
 Трехкоординатный измерительный комплекс
-
 Измерительный манипулятор
-
 Водяной трубопровод двигателя
-
 Станок токарный вертикальный с ЧПУ и пятисторонней обработкой
-
 Соединительная труба воздушного фильтра
-
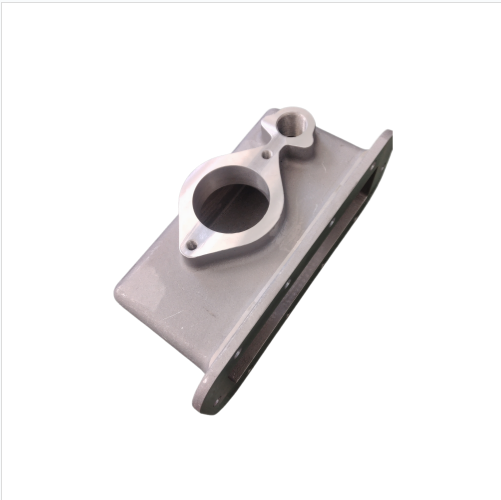 Крышка фильтра системы охлаждения автомобиля
-
 Фланец автомобильный
-
 Оборудование для испытания на герметичность
-
 Выходной трубопровод охлаждающей жидкости
-
 Вертикальный обрабатывающий центр
-
 Крышка головки блока цилиндров
Связанный поиск
Связанный поиск- котел хопер 50 выпускной патрубок
- Обратный патрубок охлаждающей жидкости двигателя
- Впускная труба двигателя
- патрубок выпускного коллектора камаз
- 7511 картер маховика
- картеры маховика ямз
- выпускной патрубок рубашки охлаждения
- свеча во выпускной патрубок валдай
- маслоотделитель картерных газов на двигатель f4re410c
- выпускной патрубок турбины камаз евро 5