




Впускная труба двигателя
Когда говорят про впускную трубу двигателя, многие представляют себе просто изогнутую трубку, соединяющую дроссель с головкой. На деле же — это целый узел, от геометрии и материала которого зависят и наполнение цилиндров, и моментный отклик, и даже температурный режим. Частая ошибка — считать её пассивным элементом. Особенно это касается современных турбированных моторов, где форма и сечение напрямую влияют на характер турбоямы и эффективность интеркулера.
Материал и форма: от чугунного коллектора до композитных решений
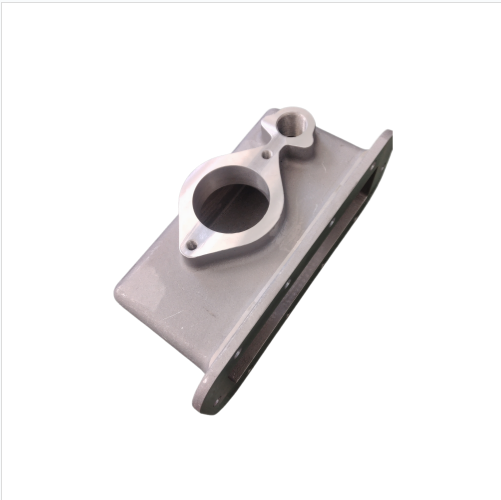
Раньше, на старых атмосферных моторах, часто лили чугунный впускной коллектор — тяжелый, с грубой внутренней поверхностью, но дешевый и термостойкий. Сейчас, особенно в коммерческом транспорте, доминирует алюминиевое литье. Легче, лучше теплоотвод, сложнее геометрия каналов. Например, для двигателей Cummins ISF 2.8 или Yuchai серии YC6J алюминиевая впускная труба двигателя часто интегрируется с фланцем крепления турбокомпрессора и каналами подвода к интеркулеру. Тут важно не только литьё, но и последующая механическая обработка посадочных мест — малейшая несоосность ведёт к перекосу прокладки и подсосу воздуха.
А вот с композитами на грузовиках пока осторожничают. Да, пластик или полимерные композиты легче и позволяют сделать каналы идеально гладкими, но вопрос долговечности в условиях вибраций и перепадов температур под капотом тягача остаётся. Видел случаи на пробегах под 500 тыс. км, когда пластиковый впуск на стыке с металлическим фланцем начинал ?играть?, появлялись трещины. Поэтому в сегменте коммерческого транспорта алюминий — пока золотая середина.
Кстати, о геометрии. Длинные каналы — для низовых оборотов и момента, короткие — для верхов. Но в реальности на многоцилиндровом моторе задача — обеспечить равномерное наполнение всех цилиндров. Поэтому каналы делают разной длины, изгибают особым образом. Это не симметричная красивая деталь, а результат долгих расчётов и обдувок. На заводе, подобном ООО 'Юньси Хэли Промышленность и Торговля', который как раз специализируется на алюминиевом литье для двигателей, отливка такой сложной детали — это высокий уровень технологий. Нужно и форму рассчитать, чтобы металл заполнил все полости без раковин, и литники правильно расположить, и термообработку потом провести, чтобы снять внутренние напряжения.
Стыковка и уплотнения: где чаще всего возникают проблемы
Практически 80% проблем со впуском связаны не с самой трубой, а с местами её соединения. Фланец на головке блока, фланец на турбине или интеркулере, различные датчики (ДМРВ, датчик температуры). Подсос неучтённого воздуха — бич любого диагноста. И часто виновата не прокладка, а деформация самого фланца впускной трубы двигателя.
Почему деформируется? Причины: перетяжка болтов при сборке (особенно на алюминии), внутренние напряжения от литья, которые проявились после нескольких тепловых циклов, или просто удар, например, при неаккуратном обслуживании. Проверяем просто: берём металлическую линейку-щуп, прикладываем к привалочной плоскости. Зазор более 0.1 мм на длине фланца — уже риск. На сервисе часто пытаются спастись герметиком, но это полумера. Правильно — либо шлифовать плоскость (если позволяет толщина металла), либо менять деталь.
Ещё один нюанс — тепловое расширение. Алюминий расширяется сильнее, чем чугун головки блока. Поэтому крепёж часто идёт через компенсационные втулки или с определённой последовательностью затяжки. Если затянуть ?как получится?, после выхода на рабочую температуру может возникнуть перекос и тот самый подсос. В технической документации к тем же двигателям Dongfeng DCi11 это чётко прописано, но в гаражах часто игнорируют.
Взаимодействие с другими системами: не только воздух
Впускная труба двигателя редко бывает ?стерильной?. В неё часто встроены каналы системы рециркуляции ОГ (EGR), штуцеры для отвода картерных газов (система вентиляции), порты для форсунок дополнительного впрыска (например, для системы нейтрализации выхлопа). Это создаёт дополнительные точки потенциальных утечек.
Особенно капризна система EGR. Горячие отработавшие газы, смешиваясь с воздухом во впуске, приводят к образованию нагара на стенках. Со временем этот нагар может откалываться и попадать в цилиндры, работая как абразив. Чистка впускного тракта от нагара — регулярная процедура для современных экологичных моторов. Видел впускные коллектора на Cummins, где из-за закоксованности каналов EGR фактически перекрывалось сечение основного воздушного канала — мотор терял мощность, задыхался.
Кроме того, на самой трубе часто крепят кронштейны для проводки, шлангов, других навесных агрегатов. Казалось бы, мелочь. Но если кронштейн отлит заодно с корпусом и в этом месте создаётся локальное напряжение, может пойти трещина. Производители комплектующих, такие как ООО 'Юньси Хэли Промышленность и Торговля', при проектировании отливок для крышек клапанных крышек или картеров маховика сталкиваются с похожими задачами. Опыт работы с алюминиевыми сплавами для ответственных деталей двигателя здесь напрямую пересекается: важно не только получить деталь по чертежу, но и предвидеть её поведение под нагрузкой в составе узла.
Ремонт или замена: практические соображения
Когда возникает проблема (трещина, срыв резьбы, критическая деформация), встаёт вопрос: ремонтировать или менять? Пайка аргоном или сварка TIG для алюминиевого впуска — возможны, но с оговорками. Во-первых, после термовоздействия могут ?повести? посадочные плоскости. Во-вторых, внутренние напряжения могут перераспределиться так, что через пару тысяч км трещина появится рядом. Поэтому, если деталь серийная и доступная, чаще выгоднее замена.
Но тут важно не купить откровенный контрафакт. На вторичном рынке полно отливок сомнительного качества, где геометрия каналов не выдержана, толщина стенок ?гуляет?, а материал — переплавленный алюминий неизвестного состава, хрупкий и пористый. Такая впускная труба двигателя может разрушиться от вибрации или не обеспечить расчётный поток. Лучше ориентироваться на проверенных поставщиков или оригинал. Сайт hlgm.ru, к примеру, даёт понять, что компания работает с известными производителями двигателей, а значит, её производственные процессы, вероятно, сертифицированы и контролируются. Для ремонтника это косвенный знак качества.
При установке новой или отремонтированной детали нельзя забывать про чистоту внутренних полостей. После литья или ремонта внутри могут остаться песок из форм или частицы абразива. Обязательная промывка — правило, которое, увы, многие игнорируют. А потом удивляются, почему заклинила турбина или засорились форсунки.
Эволюция и будущее: интеграция и управление потоком
Тенденция последних лет — интеграция. Впускная труба двигателя перестаёт быть отдельным элементом. Всё чаще это часть модуля, в который встроен интеркулер (водяного или воздушного охлаждения), заслонки изменения геометрии впуска, датчики. Это сокращает количество соединений, а значит, и потенциальных точек утечек. Но делает узел сложнее и дороже в ремонте. Замена одной заслонки может повлечь замену всего модуля в сборе.
Появляются и системы с изменяемой длиной впускного тракта, где заслонки перенаправляют поток по длинным или коротким каналам в зависимости от режима работы двигателя. Механика дополнительная, а значит — новые риски поломок. Но для баланса экономичности и мощности это эффективно.
Что будет дальше? Думаю, дальнейшее облегчение за счёт оптимизации конструкции (топологическая оптимизация, сетчатые структуры) и, возможно, более широкое внедрение композитов, стойких к высоким температурам. Но основа — алюминиевое литьё — ещё долго будет актуальна, особенно для коммерческого транспорта, где главное — надёжность и ремонтопригодность в полевых условиях. Производители комплектующих, которые, как ООО 'Юньси Хэли', имеют опыт в литье алюминиевых сплавов для силовых агрегатов, будут востребованы именно для создания этих сложных, но жизненно важных деталей, от которых зависит ровная работа мотора. В конце концов, всё начинается с воздуха, а путь воздуха — это и есть впускная труба двигателя.
Соответствующая продукция
Соответствующая продукция


Самые продаваемые продукты
Самые продаваемые продукты-
 Впускной патрубок
-
 Станок токарный вертикальный с ЧПУ и пятисторонней обработкой
-
 Крышка фильтра системы охлаждения автомобиля
-
 Впускной патрубок водяного насоса
-
 Спектрометр
-
 Машина для испытаний на растяжение
-
 Крышка головки блока цилиндров
-
 Горизонтальный обрабатывающий центр
-
 Корпус масляного фильтра
-
 Впускная труба
-
 Выпускной коллектор
-
 Левая и правая нижняя опора заднего подвешивания
Связанный поиск
Связанный поиск- Алюминиевый сплав
- картер маховика 260.5 1002111 б
- масляный поддон двигателя хонда легенда ka1 c20a
- поддон масляный двигателя логан
- соединительный патрубок выпускной
- картер маховика 740
- Крышка фильтра системы охлаждения автомобиля
- выпускной патрубок ваз 2107
- Впускной патрубок двигателя
- Соединительный патрубок двигателя