




Обратный патрубок охлаждающей жидкости двигателя
Если говорить об обратном патрубке охлаждающей жидкости, многие сразу представляют себе простой шланг или алюминиевую трубку, соединяющую термостат или радиатор с блоком. Это в корне неверно и часто приводит к проблемам на сборке или при замене. На самом деле, это критически важный компонент, который работает под давлением, в условиях постоянных термических деформаций и вибраций. Его геометрия, материал и качество отливки напрямую влияют на герметичность всего контура и, как следствие, на температурный режим двигателя. Слишком тонкие стенки, неоднородность сплава, внутренние напряжения после литья — всё это причины для течи, которая проявится не сразу, а через 20-30 тысяч километров. Я не раз сталкивался с ситуациями, когда на стенде двигатель работает идеально, а после установки в моторный отсек и прогрева начинается капель именно по фланцу патрубка. И начинаешь искать причину: перетянули болты? Нет. Прокладка бракованная? Тоже нет. А оказывается, сам патрубок имеет микроскопический перекос посадочной плоскости, который и дает течь при нагреве. Вот о таких нюансах и хочу порассуждать.
Материал и технология: почему алюминий — это не панацея
Большинство обратных патрубков сегодня — это алюминиевые отливки. Казалось бы, что тут сложного? Отлил деталь, обработал фланцы, отгрузил. Но именно в литье кроется 80% потенциальных дефектов. Сплав должен быть не просто алюминиевым, а определенной серии, с четко дозированными добавками кремния, меди, магния для обеспечения нужной текучести расплава, прочности и, что критично, коррозионной стойкости к антифризу. Дешевые реплики часто льют из вторичного алюминия, свойства которого непредсказуемы.
Вот, к примеру, на производстве у ООО 'Юньси Хэли Промышленность и Торговля' (HLGM.ru), которое как раз специализируется на алюминиевых отливках для двигателей Dongfeng, Yuchai, Cummins, я обращал внимание на контроль химического состава каждой плавки. Для таких деталей, как обратный патрубок или модуль охлаждения, это не формальность. Несоответствие по кремнию всего на полпроцента может привести к образованию крупных, хрупких кристаллов в структуре — ликвации. В зонах крепления, где нагрузка на разрыв максимальна, это гарантированная трещина после нескольких циклов 'нагрев-остывание'.
Еще один момент — литье под давлением vs. литье в кокиль. Для сложных патрубков с внутренними каналами или тонкими стенками часто требуется литье под давлением, чтобы получить плотную, без раковин структуру. Но и здесь есть подводные камни: слишком высокая скорость впрыска расплава приводит к захвату воздуха и образованию скрытых пор. Позже, при механической обработке, фреза может вскрыть такую пору на ответственной поверхности. Поэтому качественная дегазация шихты и вакуумирование формы — обязательные этапы, которые увеличивают себестоимость, но без них о надежности говорить не приходится.
Конструктивные ловушки: от теории чертежа к моторному отсеку
Конструктор на чертеже вырисовывает идеальную геометрию. Но моторный отсек — место тесное и агрессивное. Патрубок должен не только стыковаться с фланцами на двигателе и термостате, но и не мешать соседним агрегатам, выдерживать вибрацию от работающего двигателя и не резонировать. Частая ошибка — недостаточная жесткость кронштейнов или их отсутствие. Патрубок, подвешенный только между двумя фланцами, — это готовый вибратор. Со временем усталость металла у основания отводов или в местах изменения сечения даст о себе знать трещиной.
Работая с компонентами для Cummins, я видел, как решают эту проблему. У них часто на корпусе самого обратного патрубка отливается дополнительное ухо под резиновую подушку, которая крепится к блоку цилиндров. Это гасит вибрацию и снимает механическую нагрузку с основных фланцев. Казалось бы, мелочь, но именно такие мелочи отличают оригинальную деталь от совместимой, которая 'вроде подходит'.
Еще один аспект — тепловое расширение. Материал патрубка и материал блока (чаще чугун) имеют разные коэффициенты расширения. Поэтому прокладка между ними — это не просто уплотнитель, а компенсирующий элемент. Слишком жесткая прокладка из неподходящего материала (например, паронит без резиновой пропитки) не сможет сгладить эту разницу, и соединение потечет. Здесь нужен многослойный стальной лист с эластомерным покрытием или качественная резина.
История с Dongfeng: когда сэкономили на толщине стенки
Приведу конкретный случай из практики. На одной из партий двигателей для Dongfeng Commercial Vehicle стали поступать рекламации по течи охлаждающей жидкости. При вскрытии выяснилось, что трещины идут по нижней поверхности обратного патрубка, в зоне, где к нему подходит нижний шланг радиатора. Анализ показал, что для снижения веса (тогда была такая тенденция) толщину стенки в этом месте уменьшили с 3.5 мм до 2.8 мм. На стенде при испытаниях на вибростенде проблем не выявили. Но в реальности, при движении по плохой дороге, на эту зону добавлялась нагрузка от вибрации самого тяжелого шланга, заполненного жидкостью. Комбинация механической усталости и циклического давления от помпы оказалась фатальной для тонкой стенки. Пришлось срочно возвращать прежние параметры и переделывать оснастку. Урок: любое изменение в массогабаритных характеристиках нужно проверять не на стенде, а в составе всего навесного оборудования.
Контроль качества: что должно насторожить при приемке
Когда получаешь партию патрубков от поставщика, будь то крупный завод или специализированное производство вроде ООО 'Юньси Хэли Промышленность и Торговля', первое, на что смотришь — это не размеры (их проверит КИП), а визуальная картина. Поверхность отливки должна быть равномерной, без впаянных окалин, резких переходов цвета (признак неравномерного охлаждения). Обязательно нужно заглянуть внутрь каналов фонариком. Шероховатость — это нормально, а вот натеки металла, крупные песчинки или очевидные раковины — брак.
Следующий этап — проверка плоскостности фланцев. Берешь эталонную плиту (или просто толстое каленое стекло), наносишь на фланец тонкий слой краски (синьки) и притираешь. Отпечаток должен быть равномерным по всей площади, особенно вокруг отверстий под болты. Если контакт только по периметру или, наоборот, только в центре — этот патрубок создаст проблему с герметичностью, какую бы прокладку ты ни ставил.
И, конечно, пробное давление. Многие пренебрегают этим, считая, что раз деталь новая, то и течь не должна. Но я всегда настаиваю на простой проверке: заглушить все отверстия, кроме одного, подать в него воздух под давлением 1.5-2 бара (рабочее давление в системе обычно около 1 бара) и опустить деталь в воду. Пузырьки покажут микротрещины, которые не видны глазу. Особенно это актуально для патрубков сложной формы с внутренними ребрами жесткости.
Монтаж и эксплуатация: где кроются ошибки механиков
Даже идеальная деталь может быть испорчена при установке. Самая распространенная ошибка — перетяжка болтов крепления. Фланец из алюминиевого сплава легко 'ведет', он деформируется, и плоскость контакта нарушается. Момент затяжки, указанный в мануале (обычно это скромные 20-25 Н·м для М8), — это не рекомендация, а закон. Лучше использовать динамометрический ключ. Если его нет, то чувство меры должно быть выше — лучше недотянуть и дотянуть после прогрева, чем сорвать резьбу или 'задавить' фланец.
Вторая ошибка — игнорирование состояния сопрягаемых поверхностей на двигателе. Бывает, старый патрубок сняли, а на блоке остались следы коррозии, накипи или прикипевшие остатки старой прокладки. Ставить новую деталь на такую поверхность — бесполезно. Обязательна зачистка до чистого металла мягким абразивом, без образования глубоких рисок.
И третье — забывают про тепловые зазоры. После установки нужно убедиться, что патрубок нигде не упирается в кронштейн генератора, шкив или проводку. При нагреве он удлинится, и если стоит внатяг, то нагрузка пойдет на фланцы. В идеале, после монтажа 'на холодную' вокруг него должен быть зазор в 3-5 мм до ближайших неподвижных элементов.
Вместо заключения: философия надежного узла
Так что же такое обратный патрубок охлаждающей жидкости в моем понимании после множества установок, замен и разборов полетов? Это не пассивный проводник жидкости. Это активный, нагруженный элемент системы, который требует уважения на всех этапах: от выбора материала и технологии литья у производителя (где, кстати, опыт таких компаний, как упомянутая HLGM, работающих с серьезными моторными заводами, очень важен) до момента затяжки последнего болта механиком в сервисе.
Его надежность — это совокупность сотни факторов: химия сплава, физика процесса литья, точность механообработки, грамотность конструктора, предусмотревшего компенсацию вибраций, и, наконец, квалификация того, кто его ставит. Провал на любом из этих этапов приводит к одному результату — луже антифриза под двигателем и разочарованному клиенту. Поэтому, когда берешь в руки эту, казалось бы, простую алюминиевую отливку, стоит на минуту задуматься о всей цепочке, которая привела ее к тебе. И тогда работа пойдет иначе.
Соответствующая продукция
Соответствующая продукция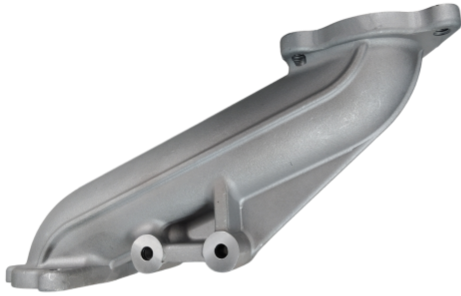




Самые продаваемые продукты
Самые продаваемые продукты-
 Выпускной патрубок
-
 Трехкоординатный измерительный комплекс
-
 Соединительная труба воздушного фильтра
-
 Кронштейн глушителя
-
 Кронштейн выходного маслопровода масляного фильтра
-
 Впускной патрубок
-
 Бачок системы охлаждения автомобиля
-
 Фланец автомобильный
-
 Фланец термостата
-
 Кронштейн масляного фильтра
-
 Полностью автоматическая машина для литья под давлением
-
 Крышка головки блока цилиндров
Связанный поиск
Связанный поиск- масляный поддон двигателя ниссан кашкай
- lada xray масляный поддон двигателя
- Кронштейн выходного маслопровода масляного фильтра двигателя
- Расширительный бачок системы охлаждения автомобиля из алюминиевого сплава
- картер маховика камаз 53605
- масляный поддон двигателя 21129 ларгус
- Впускная труба двигателя
- маслоотделитель двигателя 1.8 tsi
- поддон масляный двигателя 4d33
- Обратный патрубок охлаждающей жидкости двигателя