




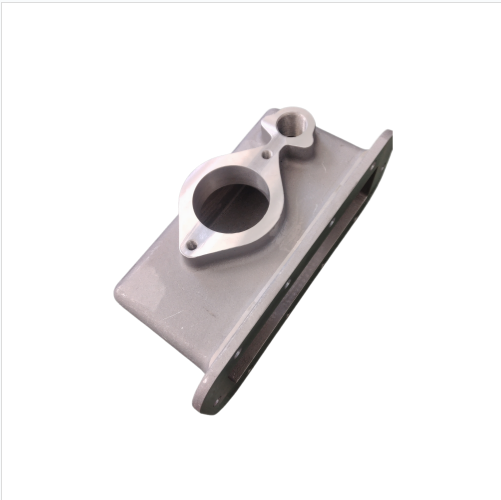
выпускной патрубок рубашки охлаждения
Вот этот узел — выпускной патрубок рубашки охлаждения — кажется простой отливкой или штамповкой, но сколько с ним связано нюансов в эксплуатации. Многие, особенно на старте, думают: ?патрубок и патрубок, главное — геометрия и резьба?. А потом сталкиваются с течью через полгода или локальным перегревом в блоке. Я сам долго считал, что основная задача — обеспечить герметичность стыка с рубашкой, но практика показала: куда важнее правильно организовать отвод теплоносителя, чтобы не было застойных зон и кавитации.
Геометрия и поток: не только про сечение
Когда берёшь в руки патрубок от, скажем, старого Dongfeng Commercial Vehicle, видишь — внутренние поверхности часто неровные, есть наплывы. Это не всегда брак литья. Иногда это следствие оптимизации технологии под дешевизну. Но именно эти неровности становятся центрами кавитационной эрозии. Вода или антифриз, ударяясь о них, создают микропузырьки, которые схлопываются и выгрызают металл. За пару лет может появиться свищ.
Поэтому сейчас многие производители, включая нашу компанию ООО ?Юньси Хэли Промышленность и Торговля?, при отливке алюминиевых модулей охлаждения уделяют особое внимание чистоте канала. Не просто указать шероховатость на чертеже, а технологически это обеспечить — правильным подбором литейных форм, траекторией заливки. Информацию о нашем подходе можно найти на https://www.hlgm.ru. Мы с 2011 года работаем именно с ответственными узлами, где такие мелочи критичны.
Ещё момент — угол отвода. Если патрубок идёт сразу под резким изгибом, создаётся дополнительное гидравлическое сопротивление. Насосу приходится работать с большей нагрузкой, а эффективность охлаждения падает. В моей практике был случай с двигателем Yuchai, где переделка именно угла выпускного патрубка на более пологий снизила рабочую температуру на 3-4 градуса в пиковом режиме. Кажется, мелочь, но для мотора — существенно.
Материал и стыковка: где рвётся слабое звено
Алюминиевый сплав для патрубка — это стандарт. Но сплав сплаву рознь. Часто используют тот, что подешевле, с меньшим содержанием кремния и без термообработки. Он мягче, хуже держит циклические нагрузки от вибрации двигателя. Особенно в зоне фланца, где стоит уплотнительное кольцо. Со временем плоскость под кольцо просаживается, появляется микрозазор — и пошла течь. Мы в своём производстве для таких деталей, как картеры маховика или патрубки рубашки охлаждения, идём на применение модифицированных сплавов с гарантированной твёрдостью после литья.
А вот с чугунными патрубками (бывают и такие, например, для некоторых рамных конструкций) другая беда — хрупкость. Резкая затяжка шпилек при монтаже, или неравномерная — и фланец может лопнуть. Не сразу, а от усталости. Видел такое на старых Cummins. Поэтому в инструкциях по монтажу всегда акцентируем момент с моментом затяжки и последовательностью. Кажется, прописная истина, но на конвейере или в сервисе часто экономят время.
Стыковка с рубашкой — отдельная история. Уплотнительное кольцо — обычно резина EPDM. Но если канал патрубка имеет заусенец или острый край при литье, он при монтаже надрезает это кольцо. Течь появится не сразу, а когда резина ?устанет? от температуры и давления. Поэтому финишная обработка посадочной фаски — обязательный этап, который нельзя пропускать ради экономии. Мы на производстве после литья всегда делаем калибровку этой зоны, даже если чертёж допускает литейную корку.
Термические деформации и крепление
Патрубок — часть системы, которая нагревается и остывает. Коэффициент расширения у алюминия высокий. Если он жёстко закреплён в двух точках, а между ними большой плечо, в одном из креплений возникнет огромная нагрузка на излом. Типичная конструктивная ошибка — когда патрубок длинный, и его второй кронштейн прикручен, например, к головке блока, которая греется иначе. В итоге — трещина по корпусу патрубка.
Правильное решение — ?плавающее? крепление в одной из точек. Либо длинная прорезь под болт, либо резиновая втулка, которая позволяет детали немного ?дышать?. Это не всегда очевидно при проектировании. Помню, как разбирали отказ на одном из прототипов — треснул именно выпускной патрубок. Причина — оба крепления были абсолютно жёсткими. Добавили резиновую прокладку-демпфер в дальнем кронштейне — проблема ушла.
Ещё важно смотреть на соседство с выпускным коллектором. Если патрубок проходит близко к раскалённой трубе, локальный перегрев антифриза в этом месте может привести к закипанию и паровой пробке. Приходится либо экранировать, либо перекладывать трассу. Это уже вопросы компоновки двигателя в целом, но патрубок становится их заложником.
Практические случаи и диагностика
Частая неисправность — течь из-под фланца. Первое, что делают механики — сильнее затягивают шпильки. Иногда помогает, но ненадолго. А часто — усугубляет, ?задавливая? уплотнение в негодность. Нужно сначала снять и осмотреть поверхность фланца на предмет коробления и канавок от эрозии. Бывает, что плоскость нужно просто прошлифовать. Но если канавки глубокие — патрубок под замену.
Другая, менее очевидная проблема — снижение эффективности охлаждения из-за засорения или неправильного потока. Если в патрубке или сразу после него (в отводящем шланге) есть коллапс, сужение, то расход теплоносителя падает. Двигатель начинает греться на высоких оборотах. Диагностика сложная, нужно замерять давление и расход в системе. Один раз столкнулся с тем, что виновником был дефектный термостат, создающий обратное сопротивление, но симптомы были очень похожи на забитый канал в патрубке.
Для продукции, которую мы изготавливаем, например, для тех же модулей охлаждения Dongfeng, всегда проводятся гидравлические испытания на стенде. Не только на герметичность под давлением, но и замеряется пропускная способность. Это позволяет отсечь брак, связанный с внутренними дефектами литья, которые не видны глазу.
В сторону технологий и будущего
Сейчас много говорят об аддитивных технологиях. Можно ли печать такие детали? Теоретически — да, и это позволило бы создавать оптимальные внутренние каналы с идеальной аэродинамикой. Но пока что стоимость и прочность такой детали для серийного коммерческого автомобиля — непозволительная роскошь. Для опытных образцов или спецтехники — возможно. Основной путь — эволюция литья под давлением с компьютерным моделированием потока.
Ещё один тренд — интеграция. Выпускной патрубок рубашки охлаждения перестаёт быть отдельной деталью. Его всё чаще отливают заодно с термостатным узлом или корпусом водяного насоса. Это снижает количество стыков — потенциальных точек течи. Но делает деталь сложнее и дороже в изготовлении, а в случае ремонта — требует замены целого модуля. Для производителя это выгодно, для конечного пользователя — вопрос стоимости владения.
В нашей деятельности в промышленном парке в Юньси мы видим запрос именно на надёжность и ремонтопригодность. Поэтому, работая над деталями для силовых агрегатов, мы ищем баланс между технологичностью, стоимостью и тем, чтобы эта деталь в полевых условиях могла быть обслуживаема. Иногда простая, но хорошо обработанная деталь лучше, чем высокотехнологичный моноблок, который при любой поломке ведёт к огромным затратам. И патрубок охлаждения — яркий пример такого компонента, где надёжность конструкции часто важнее инновационности.
Соответствующая продукция
Соответствующая продукция


Самые продаваемые продукты
Самые продаваемые продукты-
 Защитный кожух амортизатора двигателя в сборе
-
 Машина для литья под низким давлением
-
 Левая и правая нижняя опора заднего подвешивания
-
 Оборудование для испытания на герметичность
-
 Впускной патрубок интеркулера
-
 Впускной патрубок воздушного фильтра
-
 Соединительная труба воздушного фильтра
-
 Картер маховика
-
 Маслозаборник
-
 Крышка фильтра системы охлаждения автомобиля
-
 Токарно-фрезерный обрабатывающий центр
-
 Полностью автоматическая машина для литья под давлением