




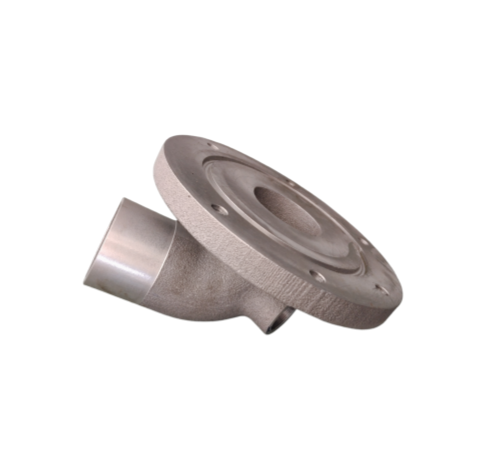
выпускной патрубок турбины
Когда говорят про выпускной патрубок турбины, многие, особенно на старте, думают — ну, отвод горячих газов, что тут сложного? Форма, материал, приварил и готово. Пока не столкнёшься на практике с вибрацией, тепловым расширением или внезапной трещиной по сварному шву после сотни моточасов. Именно в этих деталях, которые кажутся простыми, и кроется основная головная боль инженера.
От чертежа до металла: где теория отстаёт
В теории всё гладко: расчёт газодинамики, подбор сплава, стойкого к термоциклированию, типа 40ХНМА или что-то из никелевых. Но в цеху, когда начинаешь гнать серию, вылезают нюансы. Например, та самая форма. Казалось бы, плавный переход — меньше сопротивление. Но как его обеспечить на гибке, если радиус мал, а толщина стенки приличная? Начинаются компромиссы: или делать из двух половинок со сваркой по продольному шву, что потенциально слабое место, или искать технологию горячей штамповки, что дороже и дольше.
Вот тут как раз опыт таких производителей, как ООО 'Юньси Хэли Промышленность и Торговля', которые с 2011 года в металлообработке, становится виден. Они, работая с алюминиевым литьём для моторных модулей, хорошо чувствуют, как ведёт себя материал под нагрузкой. Для патрубка это знание бесценно. Недостаточно просто взять жаростойкую сталь. Важно понимать, как она поведёт себя именно в связке с фланцем турбины и приёмной трубой глушителя — там разные коэффициенты расширения, разные массы, и точка крепления одна.
Частая ошибка — недооценка вибрационных нагрузок. Патрубок ведь не статично висит. Двигатель трясётся, особенно на переходных режимах. И если не заложить правильные кронштейны или сильфонный компенсатор (что, кстати, отдельная тема), усталостная трещина гарантирована. Помню случай на стендовых испытаниях одного из дизелей: патрубок оторвался как раз по сварке фланца через 80 часов. Причина — резонансная частота конструкции совпала с частотой колебаний блока в определённом диапазоне оборотов. Теория это просчитала слабо, показала практика.
Материал: не только жаропрочность
Все смотрят на верхний предел температуры — 700, 800, 900 градусов. Но часто забывают про нижнюю часть цикла — мокрый, кислый конденсат при остывании. Особенно для судовых или стационарных установок, которые часто работают на малых нагрузках. Аустенитная нержавейка может здорово корродировать изнутри именно от этой химии. Поэтому иногда для определённых условий выгоднее оказывается более простая, но толстостенная конструкция из углеродистой стали с антикоррозионным покрытием внутри — срок службы оказывается сопоставим, а цена ниже.
Здесь подход к материалу должен быть комплексным. Как, например, при производстве алюминиевых отливок для картеров или крышек. Там тоже важен не просто сплав, а его поведение в конкретном узле. На сайте hlgm.ru видно, что компания работает с разными материалами — от алюминиевых сплавов до чугуна. Такой опыт позволяет более гибко подходить к выбору и для выпускных систем, понимая, что иногда решение лежит не в области 'самого стойкого' материала, а в области оптимальной конструкции под заданные условия и ресурс.
Ещё один момент — технологичность сварки. Красивые сплавы из каталога могут оказаться капризными при сварке в полевых условиях или в сервисе. А патрубок — расходник в долгосрочной перспективе. Если его нельзя относительно просто заварить при повреждении, это минус для всей конструкции. Поэтому иногда в документации прямо пишут: 'ремонт не предусмотрен, только замена' — и это продиктовано именно сложностью восстановления свойств материала после кустарного ремонта.
Стыковка и уплотнение: мелочь, которая губит всё
Фланец. Казалось бы, элементарно. Но сколько проблем из-за него! Температурная 'уводка' после первого же прогрева, когда болты подтянуты 'в холодную'. Идеально ровная поверхность становится дугой, и газы начинают прорываться. Стандартное решение — паронитовая прокладка. Но и она не панацея при высоких температурах — спекается, потом при разборке крошится. Металлические уплотнения (типа колец Оже) лучше, но требуют куда более высокой точности обработки посадочных мест.
На практике часто идут по пути установки дополнительного сильфонного компенсатора прямо перед фланцем. Он съедает и тепловое расширение, и небольшие перекосы. Но это ещё один элемент, который может потечь. Видел решения, где выпускной патрубок турбины делали цельным с компенсатором, из одной заготовки методом гидроформовки — дорого, но очень надёжно. Для массового производства, думаю, нецелесообразно, а для штучных мощных установок — вполне.
И нельзя забывать про крепёж. Болты должны быть не просто жаропрочными, но и с правильным коэффициентом расширения, близким к материалу фланца. Иначе при нагреве предварительная затяжка или ослабнет, или, наоборот, создаст запредельное напряжение. Часто ставят пружинные шайбы или специальные контрящие элементы, которые не теряют свойств от температуры. Мелочь? Да. Но из таких мелочей и состоит надёжность узла в целом.
Контроль качества: что искать после изготовления
Визуальный осмотр и обмер — это само собой. Но ключевое для патрубка — это контроль сварных швов. Ультразвук или, лучше, рентген. Особенно в местах переходов, Т-образных соединениях. Именно там зарождаются трещины. Часто бывает, что внешне шов красивый, а внутри — непровар или поры, которые станут очагом усталости.
Ещё один тест, который редко делают для серийных изделий, но крайне полезен — это проверка на герметичность под давлением. Не под гидравлическим, а под пневматическим, с погружением в воду. Так можно найти микротрещины, невидимые глазу. Конечно, для этого нужны заглушки и подвод воздуха, но для ответственных применений это оправдано.
И конечно, балансировка. Если патрубок асимметричный или имеет массивный отвод, дисбаланс может добавить вибрации. В идеале — динамическая балансировка в сборе с турбиной, но это из области высокого пилотажа, обычно обходятся статической. Просто знаю случаи, когда на высоких оборотах появлялся специфический гул, и причина была именно в несбалансированном патрубке, который работал как своеобразный пропеллер для горячих газов.
Вместо заключения: мысль вслух
Так что, возвращаясь к началу. Выпускной патрубок турбины — это далеко не просто труба. Это расчётное, технологичное и часто капризное изделие, где успех определяется вниманием к десяткам мелких, но критичных деталей. От выбора материала и технологии изготовления до нюансов монтажа и контроля. Опыт, накопленный в смежных областях — как у упомянутой компании с её литьём и обработкой металла — здесь бесценен, потому что даёт понимание поведения материала в реальных, а не лабораторных условиях.
Главный вывод, который приходишь со временем: не бывает универсального патрубка. То, что идеально для судового дизеля, может не подойти для генераторной установки, работающей в режиме старт-стоп. И наоборот. Поэтому каждый раз — это новая задача, новый компромисс между стоимостью, технологичностью, весом и ресурсом. И в этом, собственно, и заключается интерес инженерной работы.
А что дальше? Думаю, будут больше использоваться композитные материалы, способные работать при высоких температурах. Или активнее внедряться аддитивные технологии для создания оптимальных с точки зрения газодинамики и веса форм. Но основа — понимание физики процессов и практический опыт — останется неизменной. Без этого любые новшества будут просто дорогой игрушкой.
Соответствующая продукция
Соответствующая продукция


Самые продаваемые продукты
Самые продаваемые продукты-
 Впускной патрубок водяного насоса
-
 Кронштейн масляного фильтра
-
 Токарно-фрезерный обрабатывающий центр
-
 Крышка головки блока цилиндров
-
 Автоматизированная установка гравитационного литья
-
 Крышка шестерёнчатой камеры
-
 Маслозаборник
-
 Соединительная труба на выходе компрессора Ⅱ
-
 Впускной патрубок
-
 Фитинг для маслозаборной трубы
-
 Полностью автоматическая машина для литья под давлением
-
 Машина для литья под низким давлением
Связанный поиск
Связанный поиск- Соединительная труба воздушного фильтра двигателя
- Левая и правая опоры - блок нейтрализации выхлопных газов
- Выпускной патрубок
- поддон масляный двигателя 4d33
- выпускной патрубок урал 4320 на компрессоре
- выпускной патрубок системы охлаждения
- Впускной патрубок водяного насоса двигателя
- ямз 240 двигатель кронштейн масляного фильтра
- патрубок выпускной д65
- масляный поддон двигателя цена