




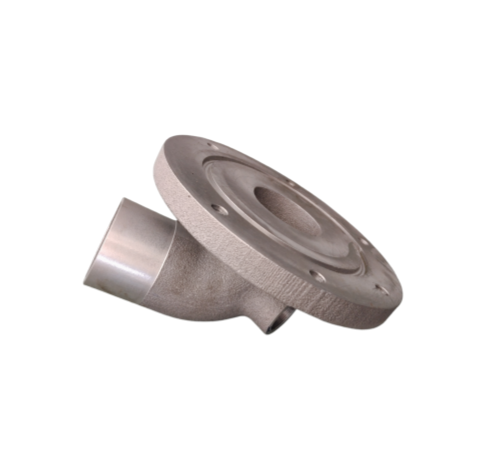
патрубок выпускной д65
Если говорить про патрубок выпускной д65, многие сразу думают о простой отливке, но на деле это критичный узел, от которого зависит не только герметичность, но и вибронагрузки на весь коллектор. Частая ошибка — считать, что главное выдержать геометрию, а материал и внутренняя структура — дело второе. На практике же микротрещины в зоне фланца из-за остаточных напряжений или неоднородности сплава — это основная причина возвратов, особенно в условиях резких термоциклов.
Из чего на самом деле делают патрубки Д65 и почему это важно
В спецификациях обычно указан алюминиевый сплав, скажем, АК7ч или что-то подобное. Но сам по себе сплав — это полдела. Важна технология литья. Литьё под давлением даёт хорошую точность и чистоту поверхности, но если не настроить правильно температурный режим металла и пресс-формы, в теле патрубка, особенно в местах перехода от фланца к трубе, возникают раковины. Их не всегда видно невооружённым глазом, но под нагрузкой они раскрываются.
У нас был случай, когда партия патрубков для Д65 пошла с завода-поставщика с идеальной геометрией, все размеры в допусках. Но после 200–300 моточасов на стенде начали проявляться потёки масла именно по линии фланца. Разборка показала не сквозные трещины, а сетку микроразрывов именно в толще материала. Причина — слишком быстрое охлаждение отливки, ликвация компонентов сплава. Пришлось пересматривать не контроль на выходе, а сам технологический процесс на этапе отливки.
Тут стоит отметить, что не все производители имеют полный цикл от плавки до механической обработки. Например, ООО Юньси Хэли Промышленность и Торговля, которая с 2011 года работает в промышленном парке в уезде Юньси, специализируется как раз на производстве деталей из алюминиевых сплавов, включая отливки для двигателей. Для таких компонентов, как патрубок выпускной, важно, чтобы производство контролировало всё: от состава шихты до финишной обработки. Это снижает риски скрытых дефектов. Их сайт — https://www.hlgm.ru — указывает на профиль по деталям для Dongfeng, Yuchai, Cummins, что косвенно говорит об опыте с силовыми агрегатами.
Монтаж и ?неочевидные? проблемы на сборке
Даже с идеальной деталью можно накосячить при установке. Основная проблема — момент затяжки шпилек фланца. Перетянешь — деформируешь посадочную плоскость, особенно если она тонкая. Недотянешь — гарантированный прогар прокладки. Момент обычно указан в документации, но на конвейере или в ремонтной мастерской часто работают ?по ощущениям?, что приводит к неравномерной нагрузке.
Ещё один нюанс — состояние посадочных поверхностей на самом коллекторе. Бывало, новый патрубок д65 ставили на коллектор с микросколом или короблением от перегрева. Визуально всё ровно, но герметик не спасает — через время появляется подсос воздуха или утечка. Поэтому всегда нужно шлифовать или хотя бы проверять плоскость коллектора, а не надеяться только на новую деталь.
Использование герметиков — отдельная тема. Некоторые мастера мажут их толстым слоем, считая, что так надёжнее. На деле излишки выдавливаются внутрь выпускного тракта, могут отрываться и попадать в турбину или засорять сажевый фильтр. Достаточно тонкого, равномерного слоя на правильно подготовленную поверхность.
Взаимодействие с другими системами: на что влияет патрубок
Патрубок выпускной — это не просто труба. Он является частью вибронагруженной системы. От его жёсткости и способности гасить колебания зависит нагрузка на крепления турбокомпрессора (если он есть) и целостность сварных швов на самом выпускном коллекторе. Слишком жёсткий патрубок (например, из-за усиленных рёбер) может передавать лишние напряжения на коллектор, слишком мягкий — быстро разрушится от усталости металла.
В конструкции Д65 часто стоит датчик температуры или лямбда-зонд перед турбиной. Расположение резьбового отверстия под датчик в патрубке тоже критично. Если оно отлито или просверлено с перекосом, датчик может работать некорректно, или его будет невозможно завернуть до конца без риска сорвать резьбу. Проверяйте это при приёмке.
Термическое расширение. Алюминий расширяется сильно. При проектировании креплений нужно оставлять небольшой люфт или использовать скользящие опоры, иначе после прогрева в конструкции возникают колоссальные напряжения, ведущие к трещинам в самых неожиданных местах — не обязательно в патрубке, иногда ломает кронштейн на самом двигателе.
Опыт с альтернативами и доработками
Пробовали ставить на Д65 патрубки от других модификаций или даже от Cummins, если геометрия похожа. Иногда это срабатывает в безвыходной ситуации, но почти всегда требует доработки — подпилить фланец, пересверлить отверстия. Это временное решение, потому что термостойкость и виброхарактеристики сплава могут отличаться. Через несколько тысяч км такой ?гибрид? обычно выходит из строя.
Была идея усиливать тонкостенные места самодельными накладками из нержавейки. Казалось логичным — приварить или прикрутить. Но разнородные металлы (алюминий и сталь) в условиях высоких температур и вибрации создают гальваническую пару и ускоренную коррозию, а точка крепления становится концентратором напряжения. От этой практики отказались.
Единственное оправданное усовершенствование, которое видел в практике — это замена штатных болтов/шпилек на более термостойкие, особенно если двигатель работает в форсированном режиме. Но и тут важно не переборщить с классом прочности, чтобы не порвать резьбу в алюминиевом корпусе.
Выбор поставщика и контроль качества: практические соображения
При заказе патрубка выпускного д65 мало смотреть на цену и сроки. Нужно понимать, как поставщик контролирует качество. Запрос сертификатов на сплав, протоколов ультразвукового или рентгеновского контроля толстостенных участков — это не бюрократия, а необходимость. Хороший признак, если производитель, как та же ООО Юньси Хэли, указывает в своей сфере именно детали для двигателей коммерческого транспорта и спецтехники — это предполагает работу по более жёстким техусловиям.
При получении партии первым делом стоит выборочно проверить не только размеры, но и визуально под хорошим светом осмотреть внутренние полости на предмет раковин, а также посадочные плоскости на ровность с помощью лекальной линейки. Не стесняйтесь расколоть один патрубок из партии для контроля структуры излома — это даст больше информации, чем любые бумаги.
В итоге, патрубок д65 — это типичная деталь, на которой экономят, считая её простой, но которая способна вызвать серьёзные простои. Успех зависит от трёх вещей: правильной технологии производства у завода, грамотного монтажа с соблюдением всех моментов и условий, и понимания его роли в общей системе выпуска. Мелочей здесь нет.
Соответствующая продукция
Соответствующая продукция




Самые продаваемые продукты
Самые продаваемые продукты-
 Впускной фланец интеркулера
-
 Водяной трубопровод двигателя
-
 Крышка шестерёнчатой камеры
-
 Картер шестерёнчатой камеры
-
 Соединительный патрубок
-
 Вертикальный обрабатывающий центр
-
 Соединительная труба воздушного фильтра
-
 Левая и правая опоры – блок нейтрализации выхлопных газов
-
 Защитный кожух амортизатора двигателя в сборе
-
 Спектрометр
-
 Соединительная труба на выходе компрессора Ⅱ
-
 Выпускной коллектор