




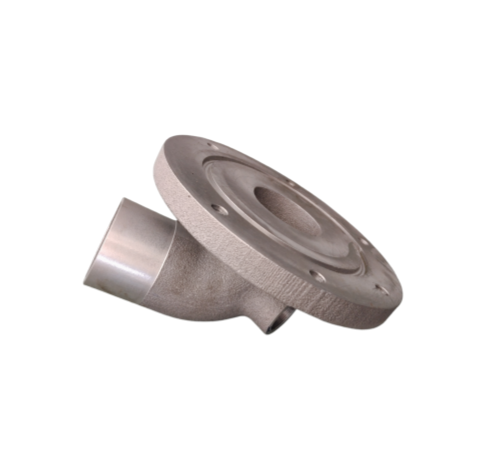
выпускной патрубок системы охлаждения
Когда говорят про выпускной патрубок системы охлаждения, многие представляют себе просто отрезок трубы или шланг, куда уходит горячий антифриз. На деле, это один из тех узлов, где мелочи решают всё — от равномерности теплосъема до ресурса прокладки ГБЦ. Частая ошибка — считать его пассивным элементом. Он работает в условиях пульсаций, термоциклирования и давления, и его конфигурация, материал, способ крепления напрямую влияют на эффективность всего контура.
Из цеха на стенд: где кроются проблемы
Вспоминается случай с партией алюминиевых патрубков для одного из двигателей Dongfeng. Отливки были вроде бы в допуске, но на сборке начались проблемы с прилеганием к термостатному узлу. Причина оказалась не в геометрии самого патрубка, а в деформации фланца при затяжке — материал ?поплыл?. Тогда и пришлось глубоко вникнуть в нюансы термической обработки T6 для конкретного сплава АК7ч, который мы использовали. Без правильного старения прочность на разрыв была, а вот сопротивление ползучести под постоянной нагрузкой — слабовато.
Это типичный пример, когда работаешь с такими компаниями, как ООО ?Юньси Хэли Промышленность и Торговля?. Их профиль — это как раз производство ответственных алюминиевых деталей, вроде модулей охлаждения и картеров. Сайт компании hlgm.ru хорошо отражает их ориентацию на серийные поставки для крупных моторных заводов. И их опыт подтверждает: патрубок — это не расходник, а полноценная деталь двигателя, требующая инженерного подхода на этапе литья и мехобработки.
Ещё один момент — вибрация. Недоучёт резонансных частот может привести к тому, что патрубок, жёстко закреплённый на блоке и на радиаторе, станет концентратором напряжений. Видел трещины, идущие не от штуцера, а именно от середины корпуса. Поэтому сейчас при проектировании всё чаще идёт речь не просто о 3D-модели, а о сопряжённом анализе тепловых и прочностных нагрузок в сборе.
Материалы: алюминий против композитов и резины
Классика — алюминиевое литьё. Его плюс — интеграция с другими элементами системы, возможность сделать сложный канал или площадку для датчика прямо в теле детали. Как раз то, что делает ООО ?Юньси Хэли? для Cummins или Yuchai. Но есть нюанс: тепловое расширение алюминия и чугуна блока разное. Если патрубок жёстко притянут длинным шпильками к блоку, а между ними — простая паронитовая прокладка, после нескольких циклов ?нагрев-остывание? может появиться течь. Решение — либо более эластичная многослойная прокладка (сталь-резина), либо хитрое расположение точек крепления, допускающее небольшой сдвиг.
Резинотехнические изделия (РТИ) — гибкие патрубки — кажутся простым выходом. Но они стареют, теряют эластичность от масляных паров и перегрева, а главное — могут ?схлопываться? при высоком разрежении на входе помпы, если нет армирования. Для верхнего выпускного патрубка системы охлаждения, идущего от термостата к радиатору, где давление выше, это реже, а вот для нижних это критично.
Пластиковые композиты с армирующим наполнителем набирают популярность: легче, дешевле в массовом производстве, коррозионно-стойкие. Но их слабое место — соединение с металлическими штуцерами. Клипса или хомут? Если перетянешь хомут на пластиковом буртике — появятся микротрещины, которые через полгода-год дадут течь. Нужен или упорный буртик особой формы, или переход на резьбовое соединение с металлической втулкой, завальцованной в пластик на этапе литья под давлением.
Стыковка с другими элементами: термостат, помпа, радиатор
Самое ?горячее? место в прямом смысле — стык с корпусом термостата. Температурные градиенты здесь максимальны. Если термостат латунный, а патрубок алюминиевый, возникает гальваническая пара. В современных антифризах с длительным сроком службы ингибиторы коррозии это парируют, но при смешивании разных ОЖ или разбавлении водой риск коррозии алюминия резко растёт. Поэтому в премиум-сегменте часто видишь либо оба узла из алюминия, либо применение изолирующих прокладок.
Со стороны помпы важна геометрия подводящего канала. Бывало, что из-за неоптимального угла входа потока на лопатки создавалась кавитация, особенно на высоких оборотах. Это не столько проблема патрубка, сколько всей подводящей магистрали, но его форма — последний рубеж перед помпой. Шероховатость внутренней поверхности тоже играет роль — не столько для гидравлического сопротивления, сколько для предотвращения отложений.
К радиатору патрубок часто крепится через резиновую муфту или уплотнительное кольцо. Тут главный враг — перекос. Если фланец патрубка и горловина радиатора не параллельны, даже самый хороший хомут не обеспечит герметичности. На конвейере это ловят, а вот при замене в условиях гаража — частая причина течи. Отсюда и требование к жёстким допускам на литье, которому на производстве, как у ?Юньси Хэли?, уделяют особое внимание.
Контроль качества и типовые дефекты
Помимо стандартной проверки размеров, для алюминиевых патрубков обязательна проверка на микропористость. Особенно в зонах перехода толщин стенок и у оснований фланцев. Порой, после механической обработки, скрытая пора вскрывается, и деталь идёт в брак. Используют и рентген, и проверку методом давления — когда деталь погружают в воду и подают внутрь воздух под давлением. Пузырьки покажут даже невидимые глазу дефекты.
Ещё один коварный дефект — остаточные напряжения после литья. Патрубок может пройти все проверки, но после 200-300 моточасов на стенде дать трещину по совершенно ?немыслимому? пути. Поэтому для ответственных применений, особенно в судовых двигателях Yuchai Marine, которые также входят в сферу деятельности упомянутой компании, часто прописывают обязательную процедуру снятия напряжений — контролируемый отжиг перед финишной обработкой.
Нельзя забывать и про качество резьбовых отверстий под датчики температуры или штуцеры системы обогрева. Сорванная резьба при монтаже — это гарантированный возврат. На современных линиях это решается использованием вставок из легированной стали, которые запрессовываются в алюминиевый корпус на этапе сборки отливки. Но это удорожает конструкцию, и не все заказчики на это идут, пытаясь сэкономить.
Эволюция и неочевидные тренды
Сейчас явный тренд — интеграция. Выпускной патрубок системы охлаждения перестаёт быть отдельной деталью. Всё чаще его отливают заодно с корпусом термостата или даже с кронштейном навесного оборудования. Это снижает количество соединений, точек потенциальной течи, общий вес. Но делает ремонтопригодность хуже — приходится менять узел целиком. Для производителей комплектующих, таких как ООО ?Юньси Хэли Промышленность и Торговля?, это вызов: нужно осваивать более сложные и габаритные формы отливок, но и потенциальная выгода с единицы продукции выше.
Другой тренд — подготовка под системы рециркуляции ОГ (EGR). Когда горячие выхлопные газы направляются обратно во впуск, их часто охлаждают отдельным контуром. И патрубки этого контура работают в ещё более жёстких условиях — температура теплоносителя может быть стабильно выше 100°C. Тут уже идут эксперименты со специальными сплавами и покрытиями.
В итоге, глядя на эту, казалось бы, простую деталь, понимаешь, что она — индикатор уровня инженерной культуры производителя. Можно сделать её ?как чертёж?, и она будет работать. А можно просчитать все нагрузки, подобрать оптимальный материал и технологию, протестировать на ресурс — и получить узел, который переживёт сам двигатель. И именно такой подход, судя по портфолио на hlgm.ru, позволяет компании из уезда Юньси стабильно поставлять компоненты для крупных моторостроителей. Всё упирается в детали. И патрубок — одна из тех деталей, где мелочей не бывает.
Соответствующая продукция
Соответствующая продукция



Самые продаваемые продукты
Самые продаваемые продукты-
 Левая и правая нижняя опора заднего подвешивания
-
 Патрубок выпускной турбокомпрессора
-
 Маслоотделитель
-
 Измерительный манипулятор
-
 Трехкоординатный измерительный комплекс
-
 Соединитель
-
 Маслозаборник
-
 Токарно-фрезерный обрабатывающий центр
-
 Выпускной патрубок
-
 Крышка клапанной камеры
-
 Линия по производству пропитки
-
 Впускной фланец интеркулера