




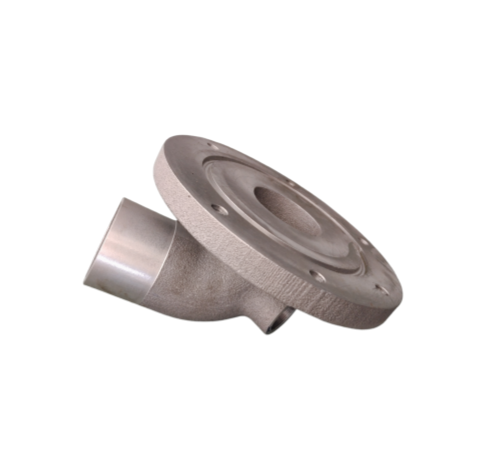
Выпускной патрубок
Когда говорят про выпускной патрубок, многие, даже в цеху, представляют себе просто изогнутую трубку, отводящую газы. На деле, это один из самых нагруженных узлов в связке с турбиной или глушителем. Температурные скачки, вибрация, давление — тут каждый миллиметр формы и качество шва имеют значение. Частая ошибка — считать, что главное, чтобы не текло. Не течет — это минимум. А вот как он поведет себя через 500 моточасов при резких сбросах нагрузки — вопрос куда интереснее.
Материалы и первое знакомство с проблемой
Раньше много делали из обычной конструкционной стали, с антикоррозионным покрытием. Казалось бы, дешево и сердито. Но на одном из стендовых испытаний для Dongfeng Commercial Vehicle столкнулись с тем, что патрубок после циклических температурных нагрузок дал микротрещину не в сварном шве, а в теле, в месте перехода от фланца к трубе. Дело было в усталости металла. Именно тогда пришло понимание, что геометрия и распределение толщин стенки — это не чертежная условность, а расчетная необходимость.
Перешли на более жаростойкие стали и сплавы. Китайские партнеры, такие как Yuchai, часто запрашивают комбинированные решения: фланец — чугунный отливок (для жесткости и хорошего прилегания), а сам патрубок — из нержавейки или алюминиевого сплава, если позволяет температурный режим. С алюминием своя история: литье позволяет создать сложные формы с ребрами жесткости, что для нас, в ООО 'Юньси Хэли Промышленность и Торговля', профильное направление. Но не каждый алюминиевый сплав выдержит долгий контакт с раскаленными газами.
Здесь опыт литейного производства, которым мы занимаемся с 2011 года, очень кстати. Знание усадочных процессов при литье алюминиевых сплавов помогает сразу закладывать в модель технологические уклоны и усиления в критичных зонах будущего выпускного патрубка. Чтобы потом не укреплять его внешними накладками, что увеличивает вес и стоимость.
Сварка и стыковка — где рождаются проблемы
Самое слабое место — это, конечно, соединения. Сварка разнородных материалов, того же чугуна к нержавейке, — это отдельная песня. Нужен правильный присадочный материал, предварительный и сопутствующий подогрев, чтобы не пошли трещины от разницы в коэффициентах теплового расширения. Бывало, что казалось бы, красивый шов при визуальном контроле, а при рентгене или при первом же тепловом ударе — сетка микротрещин. Учились на своих ошибках.
Еще один нюанс — фланцевое соединение. Казалось бы, поставил прокладку, затянул болты — и готово. Но если фланец патрубка поведет от термонагрузок, нарушится плоскость прилегания. Газы начнут прорываться, прокладка быстро прогорит. Поэтому мы для ответственных узлов, например, для некоторых моделей Cummins, перешли на фланцы, получаемые точным литьем с последующей фрезеровкой посадочной плоскости. Да, дороже, но надежность стыка того стоит.
Иногда заказчики с сайта hlgm.ru спрашивают про возможность изготовления цельносварного узла, минуя фланец. Для стационарных установок — вариант. Но для транспортных двигателей, где нужна быстрая замена компонентов, фланец незаменим. Здесь важно найти баланс между технологичностью сборки на конвейере и долговечностью соединения в поле.
Геометрия и гидродинамика газов
Форма — это не про эстетику. Резкий изгиб под 90 градусов — это гарантированное повышение противодавления в выпускном тракте и дополнительные точки для скопления нагара. Стараемся делать плавные радиусы. Но тут вступает в конфликт компоновка подкапотного пространства. Часто конструкторы присылают чертеж, где патрубок должен изогнуться в трех плоскостях, да еще и с минимальным радиусом.
Наша задача — не просто слепить по чертежу, а дать обратную связь: 'Здесь будет высокий риск вибрационного разрушения, предлагаем сместить точку крепления' или 'В этом колене будет застойная зона, лучше разбить изгиб на два с большим радиусом'. Это и есть та самая практическая ценность, которую производитель с опытом может предложить заказчику вроде ООО 'Юньси Хэли'.
Сейчас много считают в CFD-программах (моделирование потоков), и это здорово. Но ни одна программа не покажет, как поведет себя конкретная партия материала в конкретном сварочном цеху. Поэтому окончательное 'добро' на серию всегда дает стендовый тест на реальном двигателе. Замеряем температуру в ключевых точках, смотрим телеметрию по давлению, ищем 'горячие' пятна термокраской.
Контроль качества: от отливки до упаковки
Контроль начинается с сырья. Для литых алюминиевых деталей, будь то патрубок или картер маховика, важен химический состав сплава. Спектральный анализ — обязательный этап. Потом — контроль литья на пористость. Раньше делали выборочную распиловку, теперь используем рентгеновский дефектоскоп. Дефект в толще стенки — это будущая течь или трещина.
Для сварных конструкций — обязателен контроль швов. Визуальный, на проникающую жидкость (капиллярный), а для ответственных узлов — ультразвуковой. Помню случай, когда партия патрубков для высоковольтного коммутационного аппарата (смежное направление нашего завода) ушла с почти невидимым непроваром. Проблема вскрылась на сборке у заказчика. С тех пор для всех фланцевых соединений, работающих под давлением, внедрили 100% контроль УЗД критичных швов.
Финальный этап — обдувка песком или дробеструйная обработка для очистки, проверка на герметичность (опрессовка воздухом под водой) и антикоррозионная обработка. Казалось бы, мелочь — но упаковка. Нужно упаковать так, чтобы при транспортировке фланцы не погнулись и резьбовые отверстия не повредились. Используем деревянные кондукторы и жесткую тару.
Взаимодействие с системой и обратная связь из поля
Выпускной патрубок — не остров. Он связан с турбокомпрессором, с выпускным коллектором, с системой EGR (рециркуляции газов). Ошибки в его позиционировании могут привести к перегрузке гибкой металлорукавной связи или к неправильной работе заслонки EGR. Все чаще к нам приходят запросы на изготовление не просто патрубка, а цельного узла в сборе с фланцами, датчиками температуры и даже участком гофры.
Самая ценная информация приходит с эксплуатации. Редко, но бывает, что от сервисных инженеров приходят фото с дефектами. Одно такое фото стоит десятков стендовых испытаний. Например, увидели эрозию внутренней стенки в одном конкретном месте. Оказалось, из-за неудачной геометрии там конденсировалась влага вместе с агрессивными компонентами выхлопа, получался слабый кислотный раствор. Скорость эрозии была небольшой, но за 2-3 года она 'проедала' стенку. Скорректировали угол, проблема ушла.
Работа с разными брендами, от Dongfeng до Cummins, учит гибкости. У каждого — свои стандарты, свои протоколы приемки. Где-то нужен сертификат на каждый слиток алюминия, где-то — углубленный отчет по разрушающему контролю выбранных наугад изделий из партии. Это дисциплинирует и выводит качество процессов на другой уровень. Наш сайт https://www.hlgm.ru — это скорее визитка, основные же обсуждения идут через технологов и инженеров, которые знают предмет изнутри.
В итоге, что такое хороший выпускной патрубок? Это деталь, которую после установки забывают. Она не напоминает о себе течами, трещинами или повышенным расходом топлива. Она просто работает, отводя газы, пока ресурс двигателя не будет выработан. И в этом — вся наша работа.
Соответствующая продукция
Соответствующая продукция


Самые продаваемые продукты
Самые продаваемые продукты-
 Соединительная труба на выходе компрессора Ⅱ
-
 Горизонтальный обрабатывающий центр
-
 Кронштейн масляного фильтра
-
 Автоматизированная установка гравитационного литья
-
 Соединитель
-
 Выпускной патрубок
-
 Соединительная труба воздушного фильтра
-
 Токарно-фрезерный обрабатывающий центр
-
 Машина для испытаний на растяжение
-
 Впускная труба
-
 Впускной фланец интеркулера
-
 Крышка шестерёнчатой камеры