




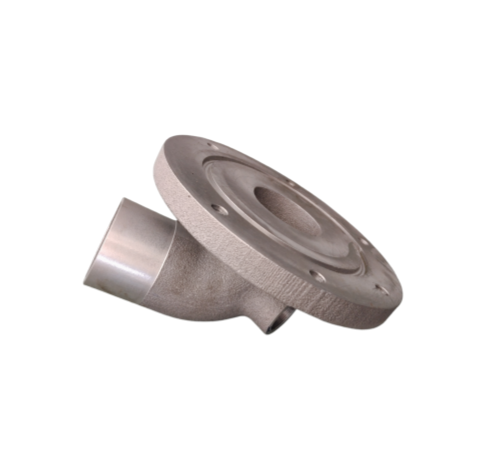
выпускной патрубок головки
Когда говорят про выпускной патрубок головки, многие представляют себе просто отрезок трубы, фланец, пару болтов — ничего сложного. Вот в этом и кроется главная ловушка. На бумаге всё просто, а на сборке, особенно под капотом современного коммерческого автомобиля, эта ?простая? деталь превращается в головоломку, где нужно учесть и тепловое расширение, и вибрации, и доступ для монтажа, и, конечно, герметичность стыка с головкой блока. Стоит чуть ошибиться в конфигурации или материале — и пошли течи, трещины, срывы резьбы. Я не понаслышке знаю, о чём говорю, потому что много лет работаю с такими компонентами, в том числе и для тех же двигателей Dongfeng, которые поставляет, например, ООО ?Юньси Хэли Промышленность и Торговля?. У них в ассортименте как раз есть литые алюминиевые модули, и патрубки — часто их неотъемлемая часть или соседний узел. Так что опыт накоплен на реальных проблемах.
Конструкция: где тонко, там и рвётся
Если взять типичный выпускной патрубок головки для рядного дизеля, кажется, что литьё или штамповка фланца — дело техники. Ан нет. Самое ?тонкое? место — это переход от круглого сечения трубы к фланцу сложной формы. Именно здесь концентрируются термические напряжения. Чугунная головка и алюминиевый (или стальной) патрубок расширяются по-разному. Мы в своё время пробовали для одного заказчика делать фланец потолще, думая, что так надёжнее. Оказалось, только хуже: массивный фланец сильнее ?играл? относительно более тонкой трубы, и усталостная трещина пошла не по сварному шву, а по самому телу отливки, в паре миллиметрах от него. Пришлось пересматривать всю геометрию рёбер жёсткости.
Ещё один нюанс — плоскость прилегания. Казалось бы, обработать её идеально ровно — и всё. Но если двигатель на раме стоит с небольшим наклоном, а выпускная система идёт с изгибами, то на фланец может действовать изгибающий момент. Поэтому иногда рациональнее делать фланец не сплошным по контуру, а с локальными усиленными ?пятками? под болты, позволяя детали немного ?дышать? без критической деформации. Это не по учебнику, это уже из практики ремонтов.
Кстати, про болты. Частая ошибка — ставить стандартные крепёжные изделия. Рядом с головкой блока температура запросто может зашкаливать за 500-600°C в пиковых режимах. Обычная сталь тут ?поплывёт?, нагартовка снимется, усилие затяжки упадёт. Нужны либо специальные термостойкие болты, либо, что часто дешевле и практичнее, — шпильки, ввёрнутые в головку. Но и тут своя засада: если в алюминиевой головке резьба под шпильку не имеет специальной вставки, со временем её может просто вырвать. Видел такое на моторах, которые работали в режиме ?старт-стоп? в городском цикле — постоянные циклы нагрева-остывания делают своё дело.
Материалы и технологии: не всякий алюминий и сталь одинаковы
В каталогах часто пишут просто ?алюминиевое литьё? или ?стальной патрубок?. Но от выбора конкретного сплава или марки стали зависит всё. Для серийных алюминиевых отливок, как те, что делает ?Юньси Хэли?, часто используют что-то вроде АК7ч (A356) — хорошая жидкотекучесть, приемлемая прочность. Но для выпускного патрубка головки, который греется не хуже самого коллектора, этого может не хватить. Нужны сплавы с улучшенными жаропрочными свойствами, иначе материал начнёт ?ползти? под постоянной нагрузкой, ослабляя затяжку.
Со сталью история ещё интереснее. Чёрная листовая сталь 08кп или 20 — это бюджетно, но для долгой работы в агрессивной среде не годится. Выгорает, корродирует, особенно в месте стыка с фланцем. Нержавейка AISI 409 или 304 — уже лучше, но и дороже, и сварка требует другого подхода. Помню случай, когда для небольшой партии сделали патрубки из 409-й, но сварили полуавтоматом в среде обычного углекислого газа, как чёрную сталь. Швы внешне выглядели нормально, но через пару сотен моточасов по ним пошли микротрещины из-за межкристаллитной коррозии. Переделали на аргоне — проблема ушла. Мелочь, а стоила репутации и денег.
Сейчас многие смотрят в сторону биметаллических решений: фланец — из жаростойкого чугуна или специального сплава, а труба — из более дешёвой, но стойкой стали. Соединяют их friction welding (сваркой трением). Технология перспективная, но требует дорогого оборудования и точного контроля. Не каждое производство, даже такое солидное, как у ?Юньси Хэли?, с их широким станочным парком, сразу на это пойдёт. Это инвестиции. Но для ответственных применений, например, для судовых двигателей Yuchai Marine, о которых упоминает компания, возможно, это тот самый путь.
Монтаж и эксплуатация: теория против реальности
Всё, что я описал выше, меркнет перед лицом монтажника на конвейере или в сервисе. Если для установки выпускного патрубка головки нужно иметь руки на три метра длиной или снимать полдвигателя, — это провальная конструкция, какой бы идеальной она ни была по прочностным расчётам. Зазоры, доступ ключом, последовательность затяжки — это must have при проектировании.
Частая проблема, с которой сталкивался, — это тепловой экран. Сейчас его часто ставят, чтобы снизить тепловую нагрузку на соседние агрегаты. Но если этот экран прикручивается теми же шпильками, что и патрубок, возникает ?бутерброд? из нескольких деталей. И каждая имеет свою толщину, свою жёсткость. При затяжке усилие распределяется неравномерно. Бывало, что основной фланец притянут хорошо, а экран где-то неплотно прилегает и начинает дребезжать, откручивая гайку вибрацией. Решение — либо раздельные точки крепления, либо очень тщательный расчёт пакета и применение стопорных элементов (гроверные шайбы, зубчатые фланцевые гайки).
А ещё есть история с прокладками. Медно-асбестовая, металлокомпозитная, графитовая на стальной окантовке — выбор огромен. Но универсальной нет. Для фланца с неидеальной плоскостностью (а в массовом производстве такое бывает) лучше более мягкий, компенсирующий материал. Но он быстрее ?садится?. Жёсткая металлическая прокладка требует почти идеальной поверхности, зато держит дольше. И здесь снова нужно смотреть на практику: если на заводе-сборщике двигателей Dongfeng Commercial Vehicle используют робота для нанесения герметика и установки прокладки с точным моментом затяжки, то в условиях сельского сервиса в том же уезде Юньси мастер будет затягивать ?на глаз? ключом на 17. Конструкция должна быть forgiving, то есть прощающей небольшие отклонения.
Контроль качества: увидеть неочевидное
Приёмка такой детали, как выпускной патрубок головки, — это не только замерить габариты и проверить резьбу. Нужно искать скрытые дефекты. Для литых алюминиевых деталей, которые являются профилем для ?Юньси Хэли?, обязательна проверка на пористость в критических зонах — у оснований рёбер, в зоне перехода к фланцу. Рентген или ультразвук. Визуально порой и не увидишь, а под нагрузкой и температурой микрораковина превратится в трещину.
Для штампосварных конструкций — обязательная проверка сварных швов не только на герметичность (например, опрессовка воздухом под водой), но и на твёрдость и структуру. Пережжённый металл шва — такое же слабое место, как и непровар. Мы как-то пропустили партию, где сварщик, экономя газ, немного увеличил скорость сварки. Швы прошли проверку на протечку, но в полевых условиях, под вибрацией, почти все дали трещину по границе сплавления. Пришлось отзывать.
И финальный, часто игнорируемый тест — сборка-разборка. Нужно взять случайные образцы из партии и несколько раз смоделировать установку на стендовый узел, а потом снятие. Проверить, не ?закусывает? ли резьба, не деформируется ли фланец, не появляются ли задиры на посадочной поверхности. Это та самая ?обкатка?, которая выявляет проблемы, не видимые в КД.
Взгляд в будущее и место в кооперации
Куда движется разработка таких узлов? Интеграция. Всё чаще выпускной патрубок головки перестаёт быть отдельной деталью. Его интегрируют в единый модуль выпускного коллектора, иногда вместе с фланцем турбокомпрессора или датчиком температуры. Это снижает количество стыков, потенциальных точек негерметичности, упрощает сборку на конвейере. Но для производителя компонентов, такого как ООО ?Юньси Хэли Промышленность и Торговля?, это и вызов, и возможность. Вызов — потому что требуется освоить производство более сложных, комплексных отливок или сварных конструкций с жёсткими допусками. Возможность — потому что это переход на более высокую добавленную стоимость и более тесную кооперацию с производителями двигателей.
Учитывая, что компания работает с такими гигантами, как Cummins и Yuchai, логично предположить, что запрос на такие интегрированные решения от них уже есть или появится в ближайшее время. Производственные мощности в промышленном парке у выхода с автомагистрали позволяют масштабировать такие проекты. Но ключевым будет не станок, а инженерная компетенция — умение спроектировать узел, который будет работать в реальных, а не лабораторных условиях.
В конце концов, выпускной патрубок — это не просто деталь каталога. Это элемент, который проходит весь путь от раскалённых газов в цилиндре до системы очистки выхлопа. Его неудача — это гарантированный простой машины, ремонт, недовольный клиент. Поэтому его проектирование и изготовление — это всегда баланс между стоимостью, технологичностью и абсолютной надёжностью. И тот, кто понимает эту триаду не по учебникам, а по снятым с машин потрескавшимся деталям, и делает по-настоящему качественные вещи. Думаю, именно к этому и стремятся на производствах вроде того, что в Юньси, когда берутся за очередной заказ на компоненты для двигателя. Мелочей здесь нет.
Соответствующая продукция
Соответствующая продукция


Самые продаваемые продукты
Самые продаваемые продукты-
 Выпускной патрубок
-
 Картер шестерёнчатой камеры
-
 Впускной патрубок интеркулера
-
 Маслозаборник
-
 Спектрометр
-
 Выходная труба интеркулера
-
 Вертикальный обрабатывающий центр
-
 Станок токарный вертикальный с ЧПУ и пятисторонней обработкой
-
 Фитинг для маслозаборной трубы
-
 Соединительная труба на выходе компрессора Ⅱ
-
 Линия по производству пропитки
-
 Твердомер по Бринеллю
Связанный поиск
Связанный поиск- картер маховика камаз 740 30
- Кронштейн выходного маслопровода масляного фильтра двигателя
- Крышка шестерёнчатой камеры двигателя
- ремонт масляного поддона двигателя
- свеча во выпускной патрубок валдай
- артикул усилителя картера маховика двс крайслер
- Обратный патрубок охлаждающей жидкости двигателя
- картер маховика ямз 536
- патрубок выпускной камаз
- Кронштейн масляного фильтра двигателя