




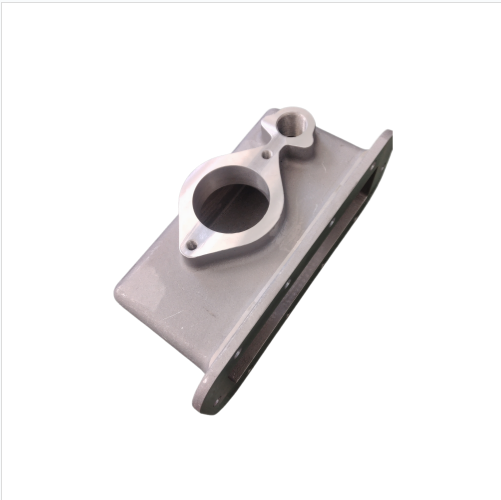
Впускной фланец интеркулера
Когда говорят про впускной фланец интеркулера, многие, особенно новички, думают — да обычная алюминиевая отливка, патрубок с крепёжными отверстиями. На деле же — это один из тех узлов, где мелочей не бывает. От его геометрии, качества поверхности и точности посадки зависит не только герметичность наддува, но и долговечность резиновых уплотнений, и даже равномерность распределения потока воздуха по коллектору. Частая ошибка — считать, что если фланец держит давление на стенде, то и в работе проблем не будет. А на практике, из-за вибраций или термических деформаций, неправильно рассчитанная конструкция даёт течь или трескается в самом неожиданном месте, например, у основания крепёжных ушек.
Где кроется сложность в производстве
Основной материал — алюминиевый сплав, чаще литьё под давлением. Казалось бы, технология отработанная. Но именно здесь и начинается самое интересное. Толщина стенок в зоне перехода от круглого сечения патрубка к фланцевой плоскости — критичное место. Слишком тонко — будет коробиться от температуры и вибрации, слишком массивно — лишний вес и риск возникновения внутренних напряжений при остывании отливки. Нужен баланс, который приходит только с опытом и, увы, с партией брака.
Ещё один нюанс — обработка посадочной плоскости и отверстий. Фрезеровка должна быть чистой, без задиров, и строго перпендикулярной оси патрубка. Иначе прокладка не сожмётся равномерно. Мы как-то получили партию от одного субподрядчика — визуально идеально, но при монтапе на двигателе Cummins ISLe давали неравномерную щель. Причина — минимальная, в пару десятых градуса, ошибка в установке заготовки на станке с ЧПУ. Пришлось всю партию пускать на переделку.
Именно поэтому для таких ответственных деталей мы в своём цехе перешли на контроль не только конечных размеров, но и технологического процесса литья. Отслеживаем температуру расплава, скорость подачи в форму, время выдержки. Это, конечно, дороже, но сводит к минимуму риск скрытых раковин именно в зоне фланца.
Опыт из практики: случай с Dongfeng
Был у нас проект по поставке комплектующих для турбокомпрессоров на сборочную линию Dongfeng Commercial Vehicle. Там как раз требовался впускной фланец интеркулера в сборе с отрезком трубы. Чертежи прислали стандартные. Сделали по ним, отгрузили. А через месяц приходит рекламация: на испытаниях при резких перегазовках слышен свист, падение давления наддува.
Стали разбираться. Оказалось, что в их условиях монтажа возникал дополнительный изгибающий момент на фланец из-за жёсткого крепления трубки. Наши конструкторы не учли этого, расчёт был только на внутреннее давление. Пришлось оперативно дорабатывать — усилили рёбра жёсткости с тыльной стороны фланца, не меняя посадочных размеров. Отправили новые образцы. Прошло. Вывод простой: деталь не живёт в вакууме, её поведение зависит от всей окружающей конструкции. Теперь при разработке всегда запрашиваем максимум данных по смежным узлам.
Кстати, этот опыт потом пригодился и для других заказчиков, например, при работе над компонентами для Yuchai. Там свои нюансы по вибронагрузкам.
Связь с другими компонентами и выбор поставщика
Фланец — это всегда часть системы. Он стыкуется и с трубкой интеркулера, и с коллектором двигателя, а иногда и с датчиками. Поэтому параллельно с его изготовлением нужно думать и о совместимости. Например, шаг и диаметр отверстий под шпильки должны идеально совпадать с ответной частью. Малейшее отклонение — и сборщик на конвейере либо не сможет закрутить болт, либо создаст перекос, который аукнется позже.
В этом плане интересен подход компании ООО 'Юньси Хэли Промышленность и Торговля' (сайт: hlgm.ru). Они, как я знаю, работают с такими гигантами, как Dongfeng и Cummins, и специализируются именно на алюминиевых отливках для двигателей. Их сила, на мой взгляд, в том, что они не просто делают деталь по чертежу, а имеют компетенции в смежных областях — от литья до механической обработки. Это позволяет контролировать всю цепочку и, что важно, оперативно вносить изменения в технологию, если того требует конструкция конечного изделия, будь то модуль охлаждения или тот же впускной фланец.
Для нас, как для тех, кто часто занимается подбором комплектующих, такая комплексность поставщика — большой плюс. Не нужно метаться между литейщиком и механообработчиком, решая вопросы по браку. Всё в одних руках, и ответственность одна. Особенно это критично для мелкосерийных и кастомных проектов, где итераций по доработке может быть много.
Материалы и будущее узла
Сейчас почти всё идёт на алюминиевых сплавах — легче, лучше теплоотвод. Но я вижу тренд на композитные материалы для серийных машин. Пластик, армированный углеволокном. Он ещё легче и дешевле в массовом производстве. Правда, вопрос с температурной стойкостью и крепёжом пока не до конца решён. Болт в пластик — не самое надёжное решение при постоянной вибрации.
Думаю, в ближайшие годы мы увидим гибридные решения. Например, фланец из алюминия, к которому приварена или приклеена полимерная труба. Это снизит вес и стоимость системы воздушного тракта в целом. Над такими вариантами уже экспериментируют некоторые производители компонентов в Китае, в том числе, вероятно, и в промышленном парке в уезде Юньси, где базируется упомянутая компания. Их профиль в производстве деталей из листового металла и алюминиевых сплавов как раз даёт хорошую основу для таких инноваций.
Для нас, практиков, это значит, что нужно быть готовым к новым типам соединений, другим требованиям к допускам и, возможно, к новым видам брака. Но суть останется прежней: впускной фланец интеркулера был и остаётся ключевым элементом, от которого зависит, насколько эффективно и долго будет работать весь узел наддува. И его качество по-прежнему определяется не красивой картинкой в каталоге, а знанием механики процесса, вниманием к деталям и готовностью исправлять свои ошибки.
Вместо заключения: простое правило
Никогда не экономьте на контроле этой детали. Всегда требуйте от поставщика не только сертификаты на материал, но и протоколы испытаний на герметичность под давлением с циклами 'нагрев-охлаждение'. Лучше увидеть потенциальную проблему на стенде, чем в собранном двигателе на испытательном пробеге.
И ещё. Если есть возможность, всегда держите под рукой несколько запасных фланцев из разных партий. Сравнивая их визуально и на ощупь, иногда можно заметить те самые мелкие отклонения, которые ускользнули от измерительного оборудования. Это не заменяет метрологии, но дополняет её живым опытом. Как говорится, глаза и руки — тоже инструмент.
В общем, работа с такими, казалось бы, простыми компонентами, как фланец, и учит настоящему инженерному подходу: сомневайся в очевидном, проверяй каждое предположение и помни, что в технике мелочей не бывает. Особенно когда речь идёт о давлении, температуре и вибрации.
Соответствующая продукция
Соответствующая продукция


Самые продаваемые продукты
Самые продаваемые продукты-
 Линия по производству пропитки
-
 Трехкоординатный измерительный комплекс
-
 Крышка клапанной камеры
-
 Фланец автомобильный
-
 Соединительный патрубок
-
 Картер шестерёнчатой камеры
-
 Левая и правая опоры – блок нейтрализации выхлопных газов
-
 Крышка фильтра системы охлаждения автомобиля
-
 Машина для испытаний на растяжение
-
 Впускной фланец интеркулера
-
 Горизонтальный обрабатывающий центр
-
 Патрубок выпускной турбокомпрессора
Связанный поиск
Связанный поиск- масляный поддон двигателя форд фокус 2
- картер маховика камминз 2.8
- Картер шестерёнчатой камеры
- картер маховика камаз 740 30
- картер маховика 238
- масляный поддон двигателя хонда легенда ka1 c20a
- ремонт масляного поддона двигателя mercedes benz
- Впускная труба двигателя
- кожух картера маховика
- картер маховика двигателя