




патрубками выпускной системы
Когда говорят про патрубки выпускной системы, многие, даже некоторые механики, машут рукой — мол, что там сложного, погнул трубу, приварил фланец, и дело с концом. А потом удивляются, почему на стыках сажа, почему лопнуло через полгода, или от вибрации весь кожух гремит. На самом деле, это один из тех узлов, где кажущаяся простота обманчива. От него зависит не только отвод выхлопных газов, но и back pressure, вибронагруженность всей системы, долговечность прокладок и даже, как ни странно, температурный режим соседних агрегатов. Вот об этих нюансах, которые в каталогах часто не пишут, а познаются только на практике, и хочется порассуждать.
Материал — это первое, на чем спотыкаются
Раньше, лет десять назад, часто делали из обычной черной стали, толщиной 2-3 мм. Дешево и, казалось бы, сердито. Но в условиях постоянных циклов нагрева до 700+ градусов и охлаждения, особенно в мороз, такой материал быстро терял прочность. Появлялась усталость металла, трещины шли чаще всего по сварному шву или в местах резкого изгиба. Сейчас, конечно, все перешли на нержавейку, но и здесь есть свои градации. Для серийных коммерческих автомобилей, скажем, для тех же Dongfeng, часто используют аустенитные стали типа AISI 304. Она хорошо держит температуру и коррозию, но, на мой взгляд, немного ?пластична? для зон высоких вибраций, например, рядом с турбокомпрессором.
Для более нагруженных мест, особенно в силовых установках, типа тех, что использует Yuchai, уже смотрят в сторону ферритных или даже дуплексных сталей. Они дороже, но жестче. Помню случай, когда на одном из двигателей для морского применения постоянно рвало патрубок между турбиной и выпускным коллектором. Ставили штатный — лопался. Пока не пришли к варианту с утолщенной стенкой из стали с добавками алюминия для лучшего теплоотвода. Решение, кстати, неочевидное, потому что обычно думают только о жаропрочности, а тут еще и теплорассеивание сыграло роль, чтобы не перегревать соседний трубопровод охлаждающей жидкости.
И вот здесь как раз к месту вспомнить про производителей, которые работают с металлом глубоко. Я, например, видел отливки и изделия из листового металла от ООО ?Юньси Хэли Промышленность и Торговля?. Они, насколько я знаю, плотно работают с алюминиевыми сплавами для автопрома. И когда смотришь на их продукцию, вроде модулей охлаждения двигателя, понимаешь, что подход к материалу — это основа. Если компания умеет правильно подбирать сплав, рассчитать литье под давлением для сложных форм картера маховика, то и к подбору стали для патрубков выпускной системы у них, наверняка, будет серьезный подход. Это не гарантия, конечно, но важный индикатор. Их сайт — hlgm.ru — в разделе продукции хорошо показывает эту культуру работы с металлом.
Геометрия и вибрации — невидимая битва
Самая большая ошибка — проектировать или заменять патрубок, глядя только на свободное пространство в моторном отсеке. Мол, вот здесь место есть, давайте тут его изогнем. А потом начинаются проблемы с вибрацией. Выпускная система — это, по сути, огромный рычаг, который качается вместе с двигателем. И если точка крепления к кузову или раме выбрана неудачно, или сам патрубок имеет слишком большую длину без опор, он будет резонировать. Это не просто шум. Это усталостные разрушения.
Идеальная форма — это минимальная длина и минимальное количество колен. Прямой путь от коллектора или турбины к глушителю. Но так почти никогда не бывает. Приходится обходить раму, элементы подвески, карданный вал. Здесь важно не создавать ?колено? под прямым углом. Плавный изгиб с большим радиусом — это лучшее решение для снижения сопротивления потоку газов и для распределения напряжения. Мы на стенде как-то сравнивали два варианта для Cummins ISF 2.8: один с двумя резкими углами по 90 градусов, другой — с одним плавным изгибом на 120. Разница в противодавлении была почти 15%, что для турбомотора — очень существенно.
Еще один тонкий момент — компенсационные элементы. Сильфонные компенсаторы, они же вибровставки, — это палка о двух концах. С одной стороны, они гасят вибрации и тепловое расширение. С другой — это еще одно потенциальное слабое место для прогаров и течей. Ставить их нужно с умом, не на каждое соединение. Чаще всего их место — сразу после турбины, где температура и вибрация максимальны. Но материал сильфона должен быть соответствующего класса, иначе он проживет меньше, чем сам патрубок.
Стыковка и уплотнение — где рождается течь
Фланцевое соединение — самый распространенный тип. И здесь миллион нюансов. Толщина фланца, количество и расположение шпилек, тип прокладки. Много раз видел, как при ремонте ставят обычную паронитную прокладку вместо металлокомпозитной с армированием. Она дешевле. А через несколько тысяч км начинается подтравливание, по саже вокруг стыка видно. Потом болты подгорают, и открутить их — отдельный подвиг.
Правильная последовательность затяжки болтов по диагонали — это, казалось бы, азы. Но в тесноте моторного отсека, особенно на технике, где доступ к патрубкам выпускной системы затруднен, этим часто пренебрегают. Затягивают по кругу, как получится. В итоге фланец перекашивается, нагрузка распределяется неравномерно, и прокладка не держит. Еще хуже, когда для соединения используют просто хомуты, без фланца. Для коротких гофрированных вставок — допустимо. Для основных магистральных патрубков — категорически нет. Вибрация быстро разобьет и хомут, и сам металл.
Интересный опыт был с применением конусных стыков (V-band clamps) на спортивных проектах. Соединение получается очень компактное и надежное, но требует высокой точности изготовления самих конусов на патрубках. Биение даже в полмиллиметра уже может привести к негерметичности. Для массового производства, думаю, это слишком дорого, а вот для штучных или ремонтных решений высокой надежности — отличный вариант.
Тепловое воздействие на соседние узлы
Это та проблема, которая часто всплывает постфактум. Установили новый патрубок, все хорошо, а через месяц клиент приезжает с жалобой, что оплавилась пластиковая трубка топливопровода или потрескалась изоляция проводки. Патрубок, особенно если он идет близко к другим агрегатам, работает как мощный нагревательный элемент. Лучистое тепло от раскаленного металла делает свое дело.
Отсюда необходимость теплоэкранов. Но и тут не все просто. Просто обмотать патрубок теплоизоляционной лентой — недостаточно. Это может привести к перегреву самого металла, так как тепло не будет рассеиваться. Нужны именно экраны — металлические щитки, которые создают воздушный зазор и отводят тепловой поток в сторону. Их крепление тоже должно быть жестким, иначе они начнут греметь. В промышленных двигателях, например, в некоторых моделях от Yuchai Marine, это продумано на уровне конструкции — кронштейны для экранов являются частью отливки блока или выпускного коллектора.
И снова возвращаюсь к теме материалов. Алюминиевые сплавы, которые как раз являются специализацией компании ООО ?Юньси Хэли?, имеют высокий коэффициент теплопроводности. Иногда, в особо тесных компоновках, для участков патрубков, проходящих в критических зонах, имеет смысл думать не о нержавейке, а о жаропрочном алюминиевом сплаве. Он быстрее отводит тепло от поверхности, снижая температуру излучения. Это нетривиальное решение, требующее точного расчета по прочности, но в практике встречалось. Их опыт в литье алюминиевых деталей, тех же крышек клапанных крышек, которые тоже работают в зоне высоких температур, мог бы быть полезен для таких комплексных задач.
Ремонт vs. замена — поле для импровизации
В идеальном мире всегда меняют на оригинальный узел. В реальности — часто нет в наличии, или цена кусается, или машина старая, и патрубок нужно ?вписать? в нестандартную систему. Вот здесь начинается чистое ремесло. Заварить трещину на нержавейке — задача не из простых. Нужен правильный режим сварки (TIG, аргон), присадочный материал, и главное — понимание, почему она треснула. Если просто заварить, не устранив причину (например, не добавив дополнительную опору), трещина появится рядом.
Часто практикуется изготовление патрубка ?по месту? из готовых секций и отводов. В продаже есть колена под разные углы, прямые отрезки. Это хороший выход, но качество таких сборных конструкций сильно зависит от сварки. Шов должен быть сплошным, проваренным насквозь. Любой непровар — будущая течь. И внутренняя поверхность шва не должна создавать наплывов, которые будут мешать потоку газов и собирать сажу.
Самый сложный случай — ремонт патрубка с интегрированным каталитическим нейтрализатором или сажевым фильтром. Здесь уже никакой самодеятельности. Любое нарушение геометрии или перегрев при сварке могут убить дорогостоящую внутреннюю начинку. Тут только замена. Но и при замене такого узла нужно быть осторожным с патрубками выпускной системы, которые к нему подходят. Датчики температуры и давления (лямбда-зонды) очень чувствительны к положению. Их нельзя просто воткнуть в первую попавшуюся резьбовую заглушку на новом патрубке. Место установки строго регламентировано.
Вместо заключения — мысль вслух
Так о чем это все? О том, что даже такая, на первый взгляд, простая деталь, как патрубок, на деле оказывается сложным инженерно-технологическим узлом. Его проектирование и изготовление — это баланс между стоимостью, надежностью, технологичностью производства и ремонтопригодностью. Когда видишь, как на конвейере крупного завода, будь то Dongfeng или Cummins, штампуются тысячи этих деталей, понимаешь, что за этой кажущейся простотой стоят тонны расчетов и проб.
И когда выбираешь поставщика или ремонтное решение, полезно смотреть не только на ценник, но и на то, как компания вообще подходит к работе с металлом. Способна ли она, как та же ООО ?Юньси Хэли?, производить и точные алюминиевые отливки для двигателя, и кронштейны из чугуна, и сложную обработку листового металла. Это говорит о культуре производства. А культура производства — это то, что в конечном счете определяет, будет ли новый патрубок тихо и надежно работать годы, или через полгода придется снова лезть в горячий, тесный отсек с болгаркой и сварочным аппаратом.
В общем, мелочей не бывает. Особенно в выпускной системе. Шум, потеря мощности, постоянные ремонты — часто корень всего этого растет из того самого, невзрачного на вид, патрубка. Стоит относиться к нему с соответствующим уважением.
Соответствующая продукция
Соответствующая продукция

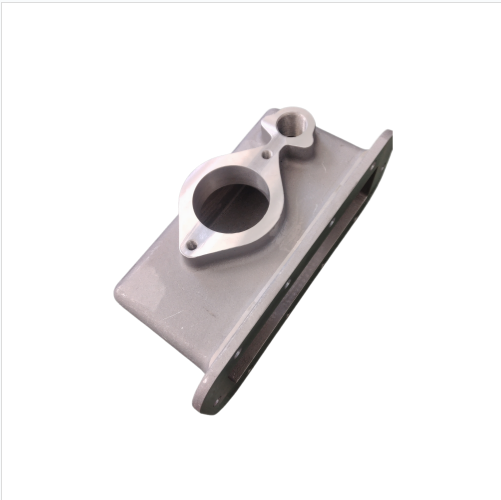


Самые продаваемые продукты
Самые продаваемые продукты-
 Впускной фланец интеркулера
-
 Кронштейн масляного фильтра
-
 Трехкоординатный измерительный комплекс
-
 Спектрометр
-
 Выходная труба интеркулера
-
 Машина для литья под низким давлением
-
 Выпускной патрубок
-
 Соединительный патрубок
-
 Предпускной патрубок интеркулера
-
 Впускной патрубок водяного насоса
-
 Токарно-фрезерный обрабатывающий центр
-
 Фланец автомобильный