




Детали
Когда говорят ?детали?, многие сразу представляют себе готовый узел на конвейере или красивую 3D-модель в программе. Это, конечно, часть правды, но самая простая. Настоящая история начинается там, где цифры с чертежа встречаются с физикой материала, с поведением станка, с температурой в цехе в июльскую смену. Именно в этих нюансах — разница между деталью, которая просто ?подходит?, и той, которая работает десятилетиями. Самый частый промах — считать, что если геометрия соблюдена, то всё остальное приложится. Увы, не приложится.
Алюминий: не просто ?легкий металл?
Возьмем, к примеру, алюминиевые отливки для модулей охлаждения двигателя. В спецификации — сплав АК12, допустимая пористость, твердость. Кажется, всё ясно. Но вот реальность: партия лигатуры с другим соотношением микродобавок, чуть более высокая скорость заливки из-за срочного заказа — и в зонах термонагруженных каналов появляются микротрещины, невидимые при стандартном контроле. Они дадут о себе знать через 500 моточасов вибрацией и течью. Это не брак, это — неучтенная деталь процесса.
У нас на производстве, в ООО 'Юньси Хэли Промышленность и Торговля', через такие ситуации проходили. Скажем, для картеров маховика под Cummins. Чертеж один, а поведение металла в форме для гравитационного литья и для литья под низким давлением — два разных мира. Пришлось фактически заново выстраивать температурные режимы для каждой технологии, хотя формально сплав один и тот же. Это и есть та самая ?практика?, которой нет в учебниках.
Именно поэтому на сайте hlgm.ru мы не пишем просто ?производим алюминиевые отливки?. Суть в другом — в умении подобрать и контролировать весь цикл: от выбора шихты до финишной механической обработки, чтобы итоговая деталь вела себя предсказуемо в узле. Иначе это просто кусок металла сложной формы.
Чугун: где важна не только прочность
С чугунным литьем, казалось бы, проще — материал менее капризный. Например, те же пластины маховика. Основной запрос — износостойкость и отсутствие внутренних напряжений. Но вот нюанс: для разных модификаций двигателей Yuchai требования к демпфирующим свойствам этой пластины разнятся. Нельзя просто взять и отлить из более твердого чугуна.
Была история с партией кронштейнов. Механообработка шла идеально, но после покраски и сушки в камере несколько изделий дали микротрещины. Причина — остаточные напряжения от неравномерного охлаждения отливки в форме. Проблему решили не ?насилованием? режимов отжига, а пересмотром конструкции литниковой системы для более равномерной теплоотдачи. Казалось бы, мелочь. Но именно из таких мелочей складывается надежность.
Это к вопросу о том, что производство деталей — это часто решение задач, которых изначально на чертеже не видно. Технолог должен их предвидеть.
Переход в металлоконструкции: другая философия
Когда от литья переходишь к изделиям из листового металла для высоковольтной аппаратуры, меняется сам подход. Здесь точность режет, в прямом смысле. Доли миллиметра в размере гибочного угла — и контактная группа не станет, нарушится заземление.
Здесь главный враг — ?как-нибудь согнем?. Мы потратили немало времени, подбирая пресс-формы и последовательность операций для сложных корпусов. Частая ошибка — пытаться сделать всё за один-два перехода, экономя время. В итоге — напряжение материала, ?пружинение?, некондиция. Пришлось дробить операции, вводить дополнительные калибровки. Время на одно изделие выросло, но процент выхода годных подскочил с 85 до 99. Это та самая экономия, которая не видна в калькуляции сразу, но очевидна в долгосрочной перспективе.
Работа с тонким металлом учит смирению. Он диктует свои правила.
Логистика качества: от цеха до клиента
Качество детали — это не только ее физические параметры. Это еще и то, как она упакована, маркирована, хранится и доставляется. Бессмысленно идеально отлить крышку клапанной крышки, а потом погрузить ее в контейнер с более тяжелыми отливками без прокладок. Появятся вмятины, сколы.
Мы наступили на эти грабли лет семь назад, отгружая партию для Dongfeng. Получили рекламацию не по геометрии, а по косметическим повреждениям. Пришлось полностью пересмотреть систему упаковки и складского хранения, ввести отдельные стеллажи и кассеты для готовых изделий. Теперь это неотъемлемая часть техпроцесса. Мелочь? Для конечного клиента — нет. Для него деталь приходит в идеальном состоянии или нет.
Сайт компании — это лицо, но реальность — это цех и склад. Именно там видно, насколько производитель уважает свой продукт и заказчика.
Мысли вслух о ?стандартном? и ?особом?
Иногда слышишь: ?Да это же стандартная деталь, делали сто раз?. Опытный технолог насторожится именно при этих словах. Потому что ?стандартность? — иллюзия. Новая партия сырья, затупившийся резец, новый оператор на участке — и параметры уплывают.
Наше расположение в промпарке у выхода с трассы — это не просто строчка в ?Контактах?. Это про логистику сырья и готовой продукции, про скорость реакции. Но это же и вызов: если к тебе легко доехать, то и клиент, и инспектор могут появиться в любой момент. Что, кстати, дисциплинирует и держит в тонусе. Нельзя расслабиться, сделать работу ?абы как?.
Производство — это живой организм. И каждая деталь, выходящая из ворот ООО 'Юньси Хэли', — это слепок с текущего состояния этого организма: от настроения мастера смены до температуры в плавильной печи. Контролировать всё невозможно, но можно выстроить систему, которая минимизирует риски. Этим мы, по сути, и занимаемся с 2011 года. Не производством деталей в вакууме, а созданием предсказуемых условий для их рождения. В этом, если вдуматься, и заключается вся работа.
Соответствующая продукция
Соответствующая продукция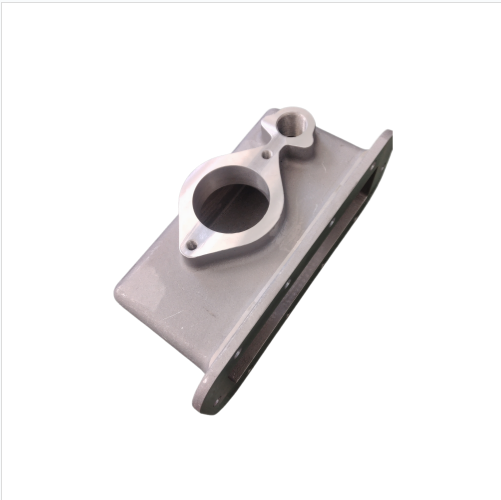


Самые продаваемые продукты
Самые продаваемые продукты-
 Впускной фланец интеркулера
-
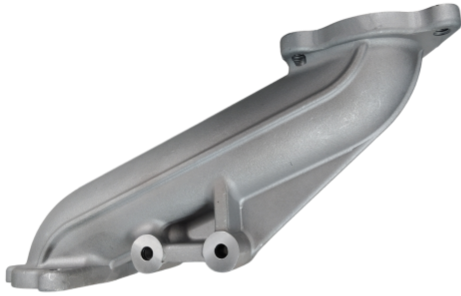 Обратный патрубок охлаждающей жидкости
-
 Маслозаборник
-
 Картер шестерёнчатой камеры
-
 Выходной трубопровод охлаждающей жидкости
-
 Впускной патрубок воздушного фильтра
-
 Бачок системы охлаждения автомобиля
-
 Масляный поддон
-
 Левая и правая опоры – блок нейтрализации выхлопных газов
-
 Картер маховика
-
 Твердомер по Бринеллю
-
 Фланец автомобильный