




патрубок выпускной 54115
Когда слышишь ?патрубок выпускной 54115?, первое, что приходит в голову — это конкретная деталь под конкретный двигатель, чаще всего в контексте поиска замены или ремонта. Многие сразу лезут в каталоги, ищут точное соответствие по цифрам, и на этом заканчивают. Но вот в чем загвоздка: сам по себе номер — это только половина дела. По опыту, куда важнее понять, для какой именно сборки он предназначен, из какой партии отливки, и главное — как он поведет себя в связке с другими элементами выпускного тракта. Я не раз сталкивался с ситуацией, когда, казалось бы, идентичный по каталогу патрубок от другого поставщика создавал проблемы с посадкой или герметичностью из-за микронных отклонений в литье или составе сплава. Особенно это критично для таких ответственных узлов.
Не просто цифра: контекст применения 54115
Возьмем, к примеру, распространенную историю с двигателями для Dongfeng Commercial Vehicle. Номер 54115 там не существует в вакууме. Это элемент более крупного модуля — часто идет в паре с коллектором или турбокомпрессором. И вот здесь многие ошибаются, считая патрубок простой трубкой. На деле его геометрия, особенно углы подвода и фланцы, рассчитана на конкретное тепловое расширение и вибрационные нагрузки всего узла. Если поставить ?аналог? с чуть другим составом алюминиевого сплава, коэффициент расширения может отличаться. В лучшем случае — потечет прокладка после нескольких циклов ?прогрев-остывание?. В худшем — появятся усталостные трещины в зоне сварного шва или крепления.
Однажды пришлось разбираться с возвратом партии как раз по такому случаю. Заказчик жаловался на постоянные течи после замены. Вскрытие показало: патрубки были внешне идентичны, даже отливка вроде бы чистая. Но при детальном анализе металлографики выяснилось, что в сплаве было меньше кремния, чем требуется, что сделало материал более ?пластичным? при высоких температурах. Фланец под болты постепенно ?плыл?, нагрузка распределялась неравномерно. И номер по каталогу был тот же — 54115. Поэтому теперь всегда уточняю у поставщика не только соответствие чертежу, но и сертификат на сплав, особенно если речь о термонагруженных деталях.
Кстати, это напрямую связано с компетенцией производителя. Компания, которая занимается отливками для двигателей профессионально, как та же ООО ?Юньси Хэли Промышленность и Торговля? (сайт их — hlgm.ru), обычно держит под жестким контролем не только геометрию, но и химический состав шихты. В их описании прямо указана специализация на алюминиевых деталях для двигателей Dongfeng, Yuchai, Cummins. Для них патрубок выпускной — не просто штуковка, а часть системы, от которой зависит работа всего агрегата. Видимо, поэтому они акцентируют внимание на модулях охлаждения и картерах — это сложное литье, где качество сплава и точность формы критичны. Патрубок, по сути, из той же оперы.
От литья до установки: где кроются нюансы
Процесс изготовления такого патрубка — это история не про токарный станок, а в первую очередь про литейную форму. Качество поверхности внутри каналов, отсутствие раковин в зоне фланцев — вот что определяет срок службы. Частая проблема дешевых аналогов — пористость в критических сечениях. Она может быть не видна глазу, но под давлением выхлопных газов и перепадов температур эта пора становится очагом трещины. Я всегда советую при получении партии, даже от проверенного поставщика вроде ООО ?Юньси Хэли?, выборочно проверять несколько штук не только размером, но и, если есть возможность, дефектоскопом поверхностным. Особенно зоны перехода от толстого сечения к тонкому.
Еще один практический момент — крепежные отверстия во фланце. Казалось бы, мелочь. Но если они раззенкованы не на ту глубину или под неправильным углом, стандартный болт может не сесть заподлицо, создавая момент напряжения. Или хуже — сорвет резьбу при затяжке. В мануалах редко пишут про момент затяжки конкретно для патрубка, обычно берут общий для фланцевых соединений выпускного тракта. Но если материал фланца мягче (опять же, вопрос к сплаву), стандартный момент может его повредить. Приходится на ощупь, по опыту, корректировать.
И про установку. Кажется, что все просто: поставил, притянул, подключил. Но часто забывают про тепловые зазоры. После замены патрубка, особенно на прогретом двигателе, нужно дать ему остыть и еще раз подтянуть. Потому что алюминий и чугун коллектора расширяются по-разному. И новый патрубок, даже идеальный, должен ?улечься?. Один раз недосмотрел — получил звонок через неделю о том, что ?опять течет?. Пришлось ехать, снимать, смотреть. Оказалось, не дефект, а как раз недовтяжка после первого прогрева. Теперь это правило номер один для механиков.
Связь с другими компонентами: системный взгляд
Патрубок выпускной 54115 редко работает в одиночку. Он — связующее звено. Поэтому при его выборе или диагностике проблем нужно смотреть шире. Например, на что он крепится? Если на турбину, то проверяем состояние фланца на самой турбине. Бывало, что из-за выработки или коробления фланца турбины новый патрубок начинал подтекать, так как сопрягаемая плоскость была неидеальной. Винят патрубок, а причина в соседнем узле.
Или другой пример — вибронагрузки. Патрубок может быть идеальным, но если сломана или ослаблена подвеска силового агрегата, вся вибрация будет гаситься в самом слабом звене — часто как раз в соединениях выпускной системы. Трещины тогда появляются не хаотично, а в характерных местах: у основания, возле сварки. Поэтому, когда ко мне привозят машину с повторяющейся проблемой разрушения патрубков, первым делом смотрю на опоры двигателя и кронштейны выпускной системы.
В этом плане интересен подход производителей комплектующих, которые, как ООО ?Юньси Хэли Промышленность и Торговля?, делают не только отдельные детали, но, судя по описанию, целые модули. Когда один производитель отвечает за узел в сборе — будь то модуль охлаждения или набор кронштейнов — выше шанс, что все элементы будут геометрически и по материалам согласованы друг с другом. Для такого компонента, как патрубок 54115, это могло бы означать, что его проектировали с учетом конкретного коллектора и конкретных условий монтажа, а не просто скопировали размеры.
Практические выводы и где искать надежное
Итак, что в сухом остатке по поводу патрубка выпускного 54115? Номер — это отправная точка, но не гарантия. Первое — нужно понимать контекст его работы (двигатель, условия, соседние узлы). Второе — критически важен контроль качества литья и материала, особенно для алюминиевых сплавов. Третье — правильная установка с учетом тепловых деформаций.
Где искать такие детали? Логично обращаться к специализированным производителям, которые работают напрямую с конвейерами автозаводов или являются их поставщиками. Как раз как компания с сайта hlgm.ru. Если они делают ответственное литье для картеров и крышек для тех же Dongfeng и Cummins, то технология производства патрубка для них — отработанная операция. Их профиль, указанный как ?производство деталей из алюминиевых сплавов и изделий из листового металла?, прямо говорит о том, что они владеют и литьем, и последующей механической обработкой, что для патрубка необходимо.
В итоге, работая с такой деталью, перестаешь видеть в ней просто артикул. Видишь узел, который должен безотказно работать в условиях высоких температур, вибраций и давления. И выбор поставщика становится ключевым. Не того, кто просто назовет нужный номер, а того, кто сможет подтвердить качество на всех этапах — от сплава до упаковки. Потому что замена этой, казалось бы, небольшой детали в полевых условиях или в сервисе — это всегда простой техники и недовольный клиент. А этого лучше избегать.
Соответствующая продукция
Соответствующая продукция


Самые продаваемые продукты
Самые продаваемые продукты-
 Впускной патрубок
-
 Соединительная труба на выходе компрессора
-
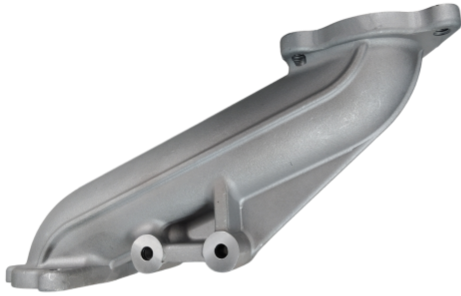 Обратный патрубок охлаждающей жидкости
-
 Выпускной патрубок
-
 Крышка фильтра системы охлаждения автомобиля
-
 Впускной патрубок интеркулера
-
 Машина для испытаний на растяжение
-
 Бачок системы охлаждения автомобиля
-
 Кронштейн глушителя
-
 Спектрометр
-
 Крышка головки блока цилиндров
-
 Металлографический микроскоп