




патрубок выпускной для инсталляции прямой
Если говорить про патрубок выпускной для инсталляции прямой, многие сразу думают о простой трубе, соединяющей точку А с точкой Б. Но в реальности, особенно когда дело касается сборных систем вентиляции или отвода жидкостей в промышленных установках, здесь кроется масса нюансов, которые не всегда видны на схеме. Самый частый промах — считать, что главное это диаметр и длина. На деле, материал, способ уплотнения и даже ориентация фланца при монтаже часто оказываются критичнее.
Из личного опыта: когда ?прямой? не значит ?простой?
Работал как-то над проектом вентиляции для цеха. Заказали партию прямых выпускных патрубков по, казалось бы, стандартным спецификациям. Пришла отливка, вроде бы всё по ГОСТу. Но при монтаже выяснилось, что внутренняя поверхность после литья имела микронеровности, которые не были указаны в ТУ. Для общей вентиляции — может, и не страшно. Но у нас был отвод от участка с мелкой металлической пылью. Со временем эти неровности стали местом для налипания, пришлось разбирать и менять. Вывод: для патрубок выпускной важно уточнять не только геометрию, но и качество поверхности под конкретную среду.
Ещё случай связан с термическими деформациями. Устанавливали прямой патрубок для отвода горячих газов от сушильной камеры. Материал был указан обычный конструкционный алюминиевый сплав. В статике всё держало. Но при циклическом нагреве-остывании через пару месяцев пошли микротрещины по сварному шву крепления фланца. Пришлось переделывать на сплав с лучшими показателями жаропрочности. Теперь всегда при заказе уточняю не просто ?для горячих сред?, а конкретный диапазон температур и характер цикла.
Здесь, кстати, вспоминается компания ООО ?Юньси Хэли Промышленность и Торговля?. Они как раз работают с алюминиевыми сплавами и листовым металлом, производят детали для двигателей. Смотрю их сайт hlgm.ru — у них в ассортименте есть модули охлаждения, картеры. Для них вопрос выбора правильного сплава и качества отливки — это ежедневная практика. Думаю, если бы тогда патрубок делали с их подходом к контролю качества для продукции под марки вроде Dongfeng или Cummins, возможно, той проблемы с трещинами удалось бы избежать. Их опыт в точном литье очень важен для таких, казалось бы, простых изделий.
Крепёж и уплотнение: мелочи, которые решают всё
Фланец на прямом патрубке — это отдельная тема. Казалось бы, прикрутил на болты — и готово. Но если монтаж идёт на вибрирующее оборудование, стандартные гайки могут открутиться. Пришлось на одном из объектов внедрять контргайки или пружинные шайбы даже на, казалось бы, статичной инсталляции. Вопрос вибронагрузок часто упускают из виду на этапе проектирования.
С уплотнением тоже не всё однозначно. Резиновая прокладка — это классика. Но для агрессивных сред или высоких температур её может быть недостаточно. Помню проект с отводом химических паров. Прокладка из стандартной резины начала разбухать и терять форму через месяц. Перешли на паронит. Теперь всегда спрашиваю у технологов, что именно будет проходить через патрубок. Патрубок выпускной для инсталляции — это часть системы, и его надёжность зависит от самого слабого звена, которым часто оказывается уплотнитель.
И ещё по фланцам: их толщина. На чертеже может быть указан минимально допустимый размер. Но если патрубок длинный и тяжёлый, а точка крепления одна, фланец может ?повести? при затяжке болтов, нарушив соосность. Приходилось на месте усиливать крепёжные уши или менять схему подвеса. Это тот случай, когда практический опыт монтажника важнее расчётов инженера, который видел только 2D-чертёж.
Вопросы логистики и складирования
Прямой патрубок — изделие часто габаритное. И здесь возникает проблема, не связанная напрямую с техническими характеристиками: как его доставить и хранить до монтажа? Заказывали мы как-то партию длинных патрубков. Пришли они в надлежащей упаковке, но складировали их на объекте штабелем, как трубы. В результате несколько штук получили незначительную деформацию, пришлось править на месте. Теперь всегда прописываю в требованиях к поставке условия складирования — на ровную поверхность, с прокладками, не более определённого количества в штабеле.
Материал упаковки тоже важен. Для оцинкованных или окрашенных патрубков полиэтиленовая плёнка может вызвать конденсат и, как следствие, первые очаги коррозии ещё до ввода в эксплуатацию. Предпочтительнее бумага или специальные дышащие материалы. Это кажется мелочью, но на крупном объекте такие ?мелочи? выливаются в простой и дополнительные работы.
Если говорить о производстве, то компания из промышленного парка в уезде Юньси, ООО ?Юньси Хэли?, основанная в 2011 году, наверняка сталкивается с подобными вопросами логистики для своих деталей двигателей. Отправка крупных отливок, таких как картеры маховика или модули охлаждения, требует тщательной упаковки. Их опыт в этом плане мог бы быть полезен и для производителей готовых инсталляционных систем, куда входит и наш патрубок выпускной прямой.
Взаимодействие со смежными элементами системы
Патрубок редко работает сам по себе. Он стыкуется с оборудованием, с другими участками трубопровода или воздуховода. И здесь ключевой момент — допуски на изготовление. Бывало, что патрубок сделан идеально по чертежу, но фланец на насосе или вентиляторе имеет отклонение. В итоге — нестыковка, перекос, сложности с герметизацией. Теперь всегда стараюсь либо иметь под рукой чертежи смежных узлов, либо заказывать патрубок с небольшим ?запасом? по монтажным отверстиям для компенсации возможных несовпадений.
Ещё один момент — тепловое расширение смежных элементов. Если патрубок крепится между двумя жёстко зафиксированными точками, и при этом он и эти точки сделаны из материалов с разным коэффициентом расширения, могут возникнуть напряжения. В одном из проектов пришлось вводить сильфонный компенсатор перед прямым участком. Это усложнило и удорожило конструкцию, но было необходимо для долговечности. Поэтому при выборе патрубок выпускной для инсталляции нужно анализировать не его изолированно, а всю кинематическую и термическую схему узла.
В контексте производства, специализация на деталях для двигателей, как у ООО ?Юньси Хэли?, подразумевает жёсткие требования к сопрягаемым поверхностям. Крышка клапанной крышки должна идеально стыковаться с блоком цилиндров. Этот принцип точного сопряжения напрямую применим и к инсталляционным патрубкам, особенно в ответственных системах.
Резюме: что должно быть в фокусе при заказе
Итак, подводя неформальные итоги. Заказывая прямой выпускной патрубок, нужно думать не только о длине и диаметре. Во-первых, это материал и его пригодность под конкретные условия (температура, среда, вибрация). Во-вторых, это качество изготовления внутренней поверхности и фланцев. В-третьих, это продуманное уплотнение и крепёж. И, наконец, это понимание того, как патрубок будет взаимодействовать с остальной системой и как его доставят и сохранят до монтажа.
Часто сэкономив время на уточнении этих параметров на этапе заказа, теряешь в разы больше на этапе монтажа или, что хуже, эксплуатации. Патрубок — это не просто труба, это интерфейс между агрегатами, и от его качества зависит надёжность всего контура.
Опыт специализированных производителей, которые ежедневно решают задачи точного литья и механической обработки для сложных сборок (как, например, в случае с компонентами для Cummins или высоковольтной аппаратуры), бесценен. Их подход к контролю качества и понимание важности каждой детали в системе — это именно то, что нужно перенимать, даже когда речь идёт о, казалось бы, простом патрубок выпускной для инсталляции прямой. В конечном счёте, надёжность системы часто определяется вниманием к подобным ?простым? вещам.
Соответствующая продукция
Соответствующая продукция


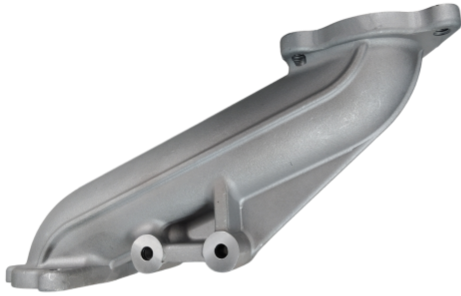

Самые продаваемые продукты
Самые продаваемые продукты-
 Твердомер по Бринеллю
-
 Корпус масляного фильтра
-
 Впускной патрубок водяного насоса
-
 Крышка клапанной камеры
-
 Защитный кожух амортизатора двигателя в сборе
-
 Соединительный патрубок
-
 Автоматизированная установка гравитационного литья
-
 Впускной патрубок воздушного фильтра
-
 Маслоотделитель
-
 Фитинг для маслозаборной трубы
-
 Впускной патрубок
-
 Соединительная труба воздушного фильтра