




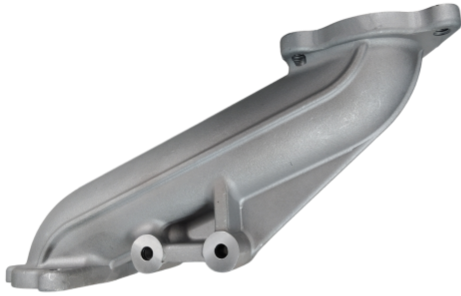
выпускной патрубок насоса
Когда говорят про выпускной патрубок насоса, многие, особенно новички в моторостроении, представляют себе просто отрезок трубы, который отводит жидкость. На деле же — это критически важный интерфейс, узел, где сходятся вопросы гидравлики, вибраций, тепловых расширений и, что часто упускают из виду, удобства монтажа и обслуживания. От его геометрии, материала и качества исполнения напрямую зависит, будет ли вся система работать с заявленным КПД или начнет ?мучиться? — с кавитацией, перегревами и постоянными подтеканиями.
Опыт из цеха: от чертежа до отливки
Работая с такими заказчиками, как Dongfeng Commercial Vehicle и Yuchai, мы в ООО ?Юньси Хэли Промышленность и Торговля? прошли через десятки итераций по патрубкам. Сайт компании — hlgm.ru — отражает нашу специализацию на алюминиевом литье, и именно здесь кроется первый нюанс. Алюминиевый сплав для выпускного патрубка насоса — это не просто дань легкости. Он должен ?держать? форму при термоциклировании, иметь определенную шероховатость внутренних каналов для снижения гидросопротивления и, что важно, хорошо обрабатываться на станках под фланцы.
Был случай с патрубком для модуля охлаждения двигателя. Конструкторы прислали красивый 3D-модель с идеально плавными переходами. Но при анализе литейной технологии стало ясно: в одном месте гарантированно образуется раковина. Пришлось убеждать их внести изменение — добавить небольшую технологическую наплыв, которая потом срежется. Без этого прочность под давлением была бы под вопросом. Это тот самый момент, когда производственник должен вступить в диалог с проектировщиком, а не слепо следовать чертежу.
Здесь, в промпарке у выхода с автомагистрали в уезде Юньси, где расположено наше производство, мы часто сталкиваемся с запросами на быструю переналадку под разные модификации. Один и тот же базовый двигатель может иметь разную компоновку в грузовике или на судне Yuchai Marine. И под каждый кронштейн крепления, каждую точку подключения шланга нужно просчитывать усилие на отрыв. Патрубок — это не самодостаточная деталь, это часть системы, и его проектируют ?от соседа?.
Материалы и скрытые проблемы
Хотя мы в ?Хэли? в основном работаем с алюминием, для некоторых применений, особенно в высоконагруженных дизелях Cummins, требуется чугун. И вот здесь ловушка: чугунный выпускной патрубок насоса кажется монолитно надежным, но он куда более чувствителен к вибрациям. Резонансная частота всей конструкции может привести к усталостной трещине не в самом патрубке, а в месте его крепления к крышке клапанной крышки или картеру маховика.
Помню историю с партией кронштейнов для высоковольтной аппаратуры — казалось бы, совсем другая область. Но принцип тот же: неправильно рассчитанная точка жесткости ведет к поломке. Мы перенесли этот опыт на патрубки: теперь при разработке всегда запускаем анализ на вибронагружение, даже если заказчик его не требует в ТЗ. Иногда это выливается в предложение изменить конфигурацию ребер жесткости или сместить точку сварки/крепления на пару сантиметров. Результат — меньше рекламаций.
Еще один момент — качество поверхности изнутри. Шероховатость литья (а не механической обработки) часто игнорируют. Но если канал, ведущий от насоса, имеет грубую поверхность, это очаг для кавитации и снижения пропускной способности. Приходится строго контролировать параметры литья и состояние оснастки, чтобы избежать этого. Иногда дешевле сразу заполировать канал, чем потом разбираться с падением производительности всей системы охлаждения.
Сборка и ?человеческий фактор?
Самая идеальная отливка может быть испорчена на сборочном конвейере. Конструкция выпускного патрубка насоса должна быть ?дружелюбной? к монтажнику. Если для затяжки болтов фланца нужен специальный ключ, которого нет в стандартном наборе на линии, — это провал. Если штуцер под шланг расположен так, что его не видно и к нему не подобраться, — монтажник будет тянуть ?на ощупь?, рискуя перекосом и последующей течью.
Мы на своем опыте, производя детали для крупных моторных заводов, научились проводить ?монтажный аудит? 3D-модели. Собираем фокус-группу из опытных мастеров и смотрим, как виртуальная деталь встает в сборочный узел. Часто именно они подмечают: ?А здесь рука не пролезет, давайте сместим грань на 5 мм?. Эти 5 мм не влияют на гидравлику, но кардинально влияют на качество конечной сборки и скорость. Основанное в 2011 году, наше предприятие как раз и сделало ставку на такое тесное взаимодействие между технологией производства и эргономикой конечного монтажа.
Отсюда же вытекает важность унификации. Для разных двигателей в линейке стараются использовать максимально схожие посадочные места и крепеж для патрубков. Это снижает риски ошибок на конвейере и упрощает логистику запчастей. Наша задача как производителя — предложить такую конструктивную преемственность, даже если изначальные запросы от инженеров разных брендов (Dongfeng, Cummins) отличаются.
Когда что-то идет не так: анализ отказов
Никто не любит говорить о браке, но именно он — лучший учитель. У нас был прецедент с партией алюминиевых патрубков, которые дали течь на стендовых испытаниях у заказчика. Внешний осмотр и замеры геометрии показывали норму. Разборка и детальный анализ (вплоть до металлографии) выявили микротрещины в зоне перехода от фланца к трубе. Причина — локальный перегрев металла в форме при литье из-за изношенного канала подачи расплава.
Это типичная ?болезнь? серийного производства: оснастка работает на износ, и ее состояние нужно мониторить чаще, чем того требует формальный график. После этого случая мы ужесточили контроль не только за готовой деталью, но и за состоянием пресс-форм после определенного количества циклов. Теперь в техпроцесс заложены обязательные профилактические операции, которые, возможно, немного увеличивают себестоимость, но гарантируют надежность. Для таких компонентов, как выпускной патрубок насоса, это оправдано — его отказ в полевых условиях ведет к остановке двигателя, а это уже репутационные и финансовые потери для конечного бренда.
Еще один тип проблем — коррозия. В спецификациях часто пишут просто ?алюминиевый сплав АКХХ?, но не всегда учитывают состав теплоносителя. Если в системе залита низкокачественная охлаждающая жидкость или обычная вода с примесями, может начаться электрохимическая коррозия, особенно в местах контакта с другими металлами (стальные шпильки, медные радиаторы). Иногда мы, как производитель, берем на себя инициативу и рекомендуем заказчику наносить дополнительное защитное покрытие на внутреннюю поверхность, особенно для морских применений (Yuchai Marine).
Взгляд в будущее: интеграция и новые задачи
Тенденция в моторостроении — интеграция функций. Все чаще выпускной патрубок насоса перестает быть просто трубой. В него могут быть встроены датчики температуры или давления, отводы для рециркуляции, дополнительные дренажные каналы. Это ставит перед нами, производителями отливок, новые вызовы. Нужно не только точно отлить сложную форму, но и обеспечить чистоту и точность посадочных мест под электронные компоненты, что требует высочайшей культуры производства.
Специализация ООО ?Юньси Хэли Промышленность и Торговля? на алюминиевых сплавах и изделиях из листового металла здесь играет нам на руку. Мы можем предложить комплексное решение: литой корпус патрубка с интегрированными элементами и штампованный защитный кожух или кронштейн. Такой подход сокращает общее количество деталей и операций сборки, что ценится конечными заказчиками.
В итоге, возвращаясь к началу. Выпускной патрубок — это далеко не ?просто кусок трубы?. Это результат компромисса между гидравликой, прочностью, технологичностью изготовления и удобством сборки. Его проектирование и производство требуют глубокого понимания того, как работает вся система, и готовности учитывать опыт, в том числе и негативный. Именно такой подход, основанный на деталях и практических нюансах, позволяет создавать надежные компоненты для ответственных применений, будь то коммерческий транспорт или силовая генерация.
Соответствующая продукция
Соответствующая продукция


Самые продаваемые продукты
Самые продаваемые продукты-
 Маслоотделитель
-
 Левая и правая нижняя опора заднего подвешивания
-
 Выпускной патрубок
-
 Обратный патрубок охлаждающей жидкости
-
 Машина для литья под низким давлением
-
 Крышка шестерёнчатой камеры
-
 Полностью автоматическая машина для литья под давлением
-
 Металлографический микроскоп
-
 Спектрометр
-
 Линия по производству пропитки
-
 Токарно-фрезерный обрабатывающий центр
-
 Выходной трубопровод охлаждающей жидкости