




Впускной патрубок двигателя
Когда говорят про впускной патрубок двигателя, многие, даже некоторые механики, думают — ну, деталь как деталь, воздух подводит и всё. А на деле — это целый узел, от геометрии и материала которого зависят и момент, и расход, и даже ресурс смежных систем. Особенно это чувствуешь, когда работаешь с литыми алюминиевыми компонентами — малейшая раковина в канале или несоосность фланца, и приёмные испытания на стенде проваливаются. У нас на производстве, в ООО 'Юньси Хэли Промышленность и Торговля', с этим сталкивались не раз, особенно когда осваивали отливки для Dongfeng Commercial Vehicle. Казалось бы, отлили по чертежу, но при монтаже — зазоры, подсасывание воздуха, потеря давления. Пришлось разбираться в тонкостях не только литья, но и последующей механообработки посадочных плоскостей.
Геометрия и материалообработка: где кроются проблемы
Основная сложность с патрубками, особенно для дизелей типа Yuchai или Cummins — это обеспечить не только прочность, но и стабильность формы под вибрацией и перепадом температур. Алюминиевый сплав — материал капризный: если режимы термообработки не выдержаны, со временем может 'повести', особенно в зоне крепления к ГБЦ или турбокомпрессору. У нас был случай с партией для судового двигателя — патрубки прошли приёмку, но после 300 моточасов на стенде с имитацией морских условий появились микротрещины по радиусу изгиба. Разбирались долго — оказалось, проблема в локальном напряжении из-за слишком резкого перехода толщины стенки в литнике. Конструкторы изменили модель, технологи добавили ребро жёсткости — потери давления сократились на 5%, а ресурс вырос.
Ещё один момент — внутренняя поверхность канала. Шероховатость должна быть минимальной, но не за счёт полировки, которая может нарушить адгезию возможного покрытия. Для некоторых моделей Cummins требуется нанесение антифрикционного слоя — тут важно, чтобы литьё было без пор, иначе покрытие отслоится и попадёт в цилиндры. Контролируем это строго, каждый патрубок проверяем эндоскопом. Да, это удорожает процесс, но дешевле, чем рекламации от заказчика.
Часто забывают про терморасширение. Алюминий и чугунный коллектор или алюминиевая головка — расширяются по-разному. Поэтому в конструкции впускного патрубка всегда заложены компенсационные элементы — либо овальные отверстия под шпильки, либо гибкая вставка. Мы в своё время пробовали делать полностью жёсткое крепление для упрощения сборки — в итоге на горячем двигателе появлялись щели, и система засасывала неучтённый воздух, лямбда-зонты выдавали ошибку. Вернулись к классике с резиновыми уплотнительными кольцами и правильной затяжкой моментом.
Связь с другими системами: неочевидные зависимости
Патрубок — это не изолированный элемент. Он связан и с системой вентиляции картера, и с EGR, если она есть, и с датчиками давления и температуры. Например, на многих современных двигателях Dongfeng Commercial Vehicle датчик массового расхода воздуха (ДМРВ) стоит прямо во впускном патрубке. Если внутренняя геометрия создаёт завихрения перед датчиком — показания будут плавать, ЭБУ неправильно рассчитает состав смеси. Приходится делать дополнительные испытания на аэродинамическом стенде, чтобы убедиться в ламинарности потока в зоне установки сенсора.
Или взять систему рециркуляции ОГ (EGR). Отработанные газы подводятся часто через отдельный канал в том же патрубке. Температура там высокая, плюс конденсат с кислотными компонентами. Если материал нестойкий или стенка слишком тонкая — возможны прогорание и коррозия. Для таких случаев мы перешли на сплавы с повышенным содержанием кремния и обязательной последующей обработкой поверхности. Это, кстати, одна из причин, почему некоторые универсальные патрубки с рынка быстро выходят из строя — они не рассчитаны на конкретные условия конкретного двигателя.
Крепления вспомогательного оборудования — тоже головная боль. На патрубке часто висят кронштейны для трубок, датчиков, проводки. Если точка крепления рассчитана неправильно, вибрация приводит к усталостным трещинам. Мы для тяжёлых условий, как на морских двигателях Yuchai, даже перешли на интегральные литые кронштейны вместо приварных — надёжность повысилась, хотя себестоимость формы выросла.
Производственные нюансы и контроль качества
Наше предприятие, ООО 'Юньси Хэли Промышленность и Торговля', расположенное в промпарке у выхода с автомагистрали в уезде Юньси, с 2011 года специализируется на алюминиевом литье и обработке металла. Производство впускных патрубков двигателя — это отдельная история. Литьё под давлением — лишь первый этап. Дальше — обязательная термичка для снятия напряжений, затем механообработка: фрезеровка фланцев, расточка посадочных мест под дроссельные заслонки или датчики, нарезка резьбы. Важно соблюсти последовательность операций, чтобы уже обработанные поверхности не повело от последующего нагрева.
Контроль — многоступенчатый. Кроме упомянутого эндоскопа, проверяем герметичность под давлением, соосность отверстий на 3D-координатном станке, проверяем шероховатость. Для ответственных партий, например, для Cummins, проводим выборочные испытания на термоциклирование: от -40 до +130 градусов по несколько сотен циклов. Только после этого ставим клеймо. Информацию о наших процессах и подходах можно найти на нашем сайте hlgm.ru, где мы описываем свои компетенции в производстве компонентов для двигателей и высоковольтной аппаратуры.
Сырьё — отдельная тема. Мы работаем с проверенными поставщиками алюминиевых сплавов, потому что даже легирующие добавки в пределах допуска, но от разных производителей, могут влиять на жидкотекучесть и усадку. Неоднородность структуры в толстой стенке — верный путь к браку. Пришлось накопить свою статистику и ужесточить входящий контроль по спектральному анализу для каждой плавки.
Ошибки и находки в практике
Раньше думали, что можно взять удачную конструкцию патрубка с одного двигателя и адаптировать под другой, схожий по объёму. Не вышло. Даже при одинаковых присоединительных размерах, разное расположение навесного оборудования и разная вибронагруженность рамы требовали изменений в рёбрах жёсткости. Пришлось создавать свою библиотеку расчётных моделей и проводить симуляции потоков и напряжений для каждого нового заказа. Это время, но оно окупается отсутствием проблем у конечного потребителя.
Ещё один урок — транспортировка и хранение. Алюминиевый патрубок — лёгкий, но хрупкий для ударов. Однажды получили рекламацию по сколам фланца. Оказалось, при упаковке в многооборотную тару не учли, что при перевозке морским контейнером груз может смещаться и бить о крепления. Разработали индивидуальные вкладыши из вспененного полиэтилена для каждой модели — проблема исчезла.
Сотрудничество с конструкторскими бюро заказчиков — ключевой момент. Мы не просто исполняем чертёж, мы иногда даём обратную связь по технологичности. Например, предложили перенести место литника в зону, которая потом будет срезана, чтобы не оставалось следов на ответственной поверхности. Или добавить технологические бобышки для крепления при обработке. Это ускоряет процесс и снижает стоимость без ущерба качеству.
Взгляд вперёд: интеграция и новые материалы
Сейчас тренд — интеграция функций. Впускной патрубок всё реже является просто воздуховодом. В него встраивают датчики, элементы системы охлаждения наддувочного воздуха (интеркулеры становятся компактнее), а иногда и каналы для подогрева воздуха на старте. Это требует от литья ещё большей точности и сложной конфигурации песчаных стержней. Мы инвестируем в оборудование для изготовления таких стержней с высокой точностью и прочностью.
Изучаем и аддитивные технологии для прототипирования и мелкосерийного производства. Для патрубков сложной формы, где важно минимизировать гидравлические потери, 3D-печать металлом позволяет быстро получить образец для испытаний, а затем уже оптимизировать форму для серийного литья. Пока это дорого для массового производства, но для спецтехники или опытных образцов — уже работает.
Материалы тоже эволюционируют. Помимо традиционных алюминиевых сплавов, рассматриваем композиты на основе алюминия с керамическими добавками для повышения износостойкости в зоне контакта с клапаном EGR. И, конечно, продолжаем углублять специализацию в рамках нашего профиля — производство прецизионных алюминиевых отливок и изделий из листового металла, будь то детали двигателя или компоненты для высоковольтных выключателей. Всё это — части одной системы, где надёжность каждой детали, будь то впускной патрубок двигателя или кронштейн, критически важна для конечного продукта.
Соответствующая продукция
Соответствующая продукция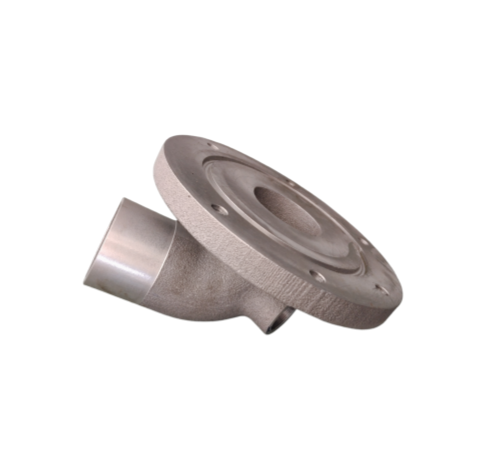


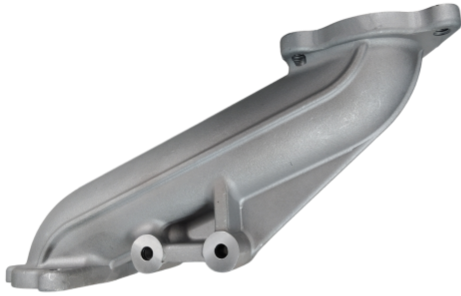

Самые продаваемые продукты
Самые продаваемые продукты-
 Впускной патрубок
-
 Соединительная труба на выходе компрессора
-
 Маслозаборник
-
 Бачок системы охлаждения автомобиля
-
 Выпускной коллектор
-
 Вертикальный обрабатывающий центр
-
 Крышка головки блока цилиндров
-
 Патрубок выпускной турбокомпрессора
-
 Фланец термостата
-
 Фланец автомобильный
-
 Полностью автоматическая машина для литья под давлением
-
 Крышка клапанной камеры