




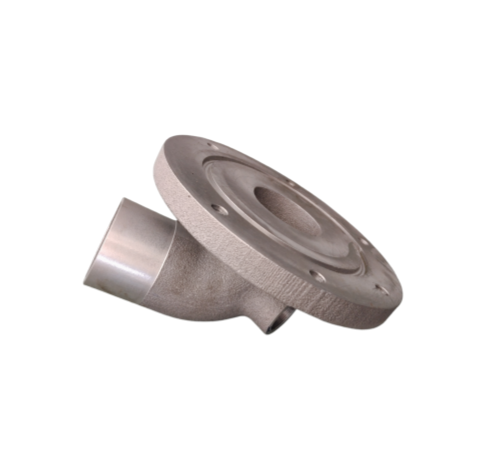
патрубок турбокомпрессора выпускной дизель д245
Когда говорят про патрубок турбокомпрессора выпускной для дизеля Д245, многие сразу думают про простую соединительную трубку. Но на практике — это критичный узел, работающий в экстремальных условиях, и его нештатное поведение может маскироваться под проблемы с самой турбиной или даже с клапанным механизмом. Частая ошибка — пытаться сэкономить на этой детали или не обращать внимания на состояние уплотнений, а потом долго искать причину падения давления наддува или масляных потёков.
Конструкция и материал: где кроются слабые места
Стандартный патрубок — это, конечно, не просто кусок трубы. Он должен компенсировать тепловое расширение, вибрации двигателя и турбины, при этом сохраняя геометрию, чтобы не создавать лишнего противодавления на выпуске. На Д245 часто встречаются штампованные или литые варианты. Литые, как правило, жёстче и лучше держат форму, но более хрупкие к ударным нагрузкам, например, при неаккуратном монтаже.
Особое внимание — фланцам и посадочным поверхностям. Малейшая коробленность, царапина — и гарантирован подсос газов или утечка масла, которое конденсируется в системе. Бывало, ставили вроде бы новый патрубок, а проблема с ?масложором? оставалась. Разбираем — а на фланце след от старой прокладки, задир. Его не зачистили, прокладка не села. Мелочь, а последствия серьёзные.
Тут стоит отметить, что качество литья и обработки поверхностей — ключевой фактор. Компании, которые специализируются на отливках, например, ООО ?Юньси Хэли Промышленность и Торговля?, часто имеют более контролируемый процесс. Они с 2011 года работают с алюминиевыми сплавами и изделиями из листового металла для двигателей, и такой опыт сказывается на точности отливок ответственных деталей. Посмотреть их подход к производству можно на https://www.hlgm.ru — видно, что продукция включает компоненты для известных моторных брендов, а это всегда требует строгих допусков.
Тепловые нагрузки и деформации
Рабочая температура здесь запредельная. Поэтому материал должен не только не ?поплыть?, но и сохранять усталостную прочность при циклических нагревах-остываниях. Видел случаи, когда на дешёвых аналогах появлялись микротрещины именно в зонах перехода от толстого сечения к тонкому — в местах концентрации напряжений.
Ещё один момент — тепловой экран. Часто им пренебрегают, особенно при ремонте ?в поле?. Но без него происходит перегрев окружающих узлов, страдает, например, топливная аппаратура. Или резиновые уплотнения соседних систем быстро дубеют и трескаются.
При диагностике непонятного падения мощности иногда помогает элементарная проверка — запустить двигатель, дать поработать до рабочих температур и посмотреть на поведение патрубка в инфракрасной камере. Можно увидеть локальный перегрев, который указывает либо на внутреннее разрушение, создающее турбулентность, либо на неплотность в соединении, через которую прорывается раскалённый газ.
Взаимодействие с турбокомпрессором и коллектором
Это не автономная деталь. Её работа напрямую влияет на ресурс турбины. Если патрубок создаёт избыточное противодавление из-за неудачной внутренней геометрии (например, заужение или резкий изгиб не по радиусу), турбокомпрессор работает с повышенной нагрузкой. Лопатки турбины изнашиваются быстрее.
Крепёж — отдельная история. Болты должны затягиваться с правильным моментом и обязательно по схеме ?крест-накрест?. Перетянешь — сорвёшь резьбу на алюминиевом коллекторе или фланце турбины, что является частой поломкой. Недотянешь — будет утечка. И здесь важно использовать правильные шайбы, часто пружинные, чтобы компенсировать тепловое расширение. Старые, ?отработанные? болты лучше сразу менять.
В контексте производства, такие нюансы хорошо понимают на предприятиях, которые поставляют компоненты OEM-производителям. Например, в ассортименте ООО ?Юньси Хэли Промышленность и Торговля? значатся детали для двигателей Dongfeng, Yuchai, Cummins. Для таких заказчиков просчитываются и моменты затяжки, и циклы усталости, и поведение материала. Их специализация на алюминиевых отливках (модули охлаждения, картеры) говорит о понимании работы с термически нагруженными узлами.
Практические случаи и диагностика
Был у меня показательный случай на одном из автобусов с Д245. Владелец жаловался на чёрный дым и потерю тяги. Датчики ничего критичного не показывали. Заменили топливные форсунки — не помогло. Оказалось, что предыдущий механик при замене турбины неаккуратно установил выпускной патрубок, слегка его перекосив. Визуально не заметно, но создалось локальное сопротивление потоку газов. Турбина ?задыхалась?, не выходила на расчётные обороты. После правки установки и замены уплотнений проблема ушла.
Ещё одна частая, но неочевидная проблема — внутреннее отслоение теплоизоляционного покрытия (если оно есть). Эти кусочки могут лететь дальше в систему, вплоть до засорения клапана EGR или сажевого фильтра, если двигатель современный. При снятии патрубка всегда нужно заглянуть внутрь фонариком.
Диагностику стоит начинать с самого простого: визуальный осмотр на предмет трещин, потёков сажи или масла, проверка люфта и целостности всех хомутов и креплений. Часто проблема решается банальной заменой обжавшихся или порванных уплотнительных колец, которые идут на соединениях.
Выбор замены и итоговые соображения
Когда встаёт вопрос о замене, есть три пути: оригинал, качественный аналог от известного производителя комплектующих (вроде тех, что поставляет ООО ?Юньси Хэли Промышленность и Торговля? для моторного рынка) и дешёвый noname. Первый вариант — самый надёжный, но дорогой. Второй — часто оптимален по соотношению цены и качества, особенно если производитель, как упомянутая компания, имеет опыт отливок для силовых агрегатов. Третий — лотерея, где ставка — это время и деньги на последующий ремонт смежных систем.
Важно понимать, что патрубок — это элемент системы. Его замена должна сопровождаться проверкой состояния посадочных мест на турбине и выпускном коллекторе, заменой всех прокладок и крепёжных элементов. Нельзя просто ?воткнуть новую деталь? и надеяться на чудо.
В конечном счёте, внимание к такой, казалось бы, второстепенной детали, как патрубок турбокомпрессора выпускной для дизеля Д245, может сэкономить массу времени и ресурсов. Его состояние — это индикатор качества предыдущего обслуживания и залог стабильной работы всего наддува. Работая с проверенными поставщиками, которые глубоко погружены в технологии производства двигательных компонентов, можно существенно снизить риски непредвиденных отказов.
Соответствующая продукция
Соответствующая продукция



Самые продаваемые продукты
Самые продаваемые продукты-
 Машина для испытаний на растяжение
-
 Выходной трубопровод охлаждающей жидкости
-
 Измерительный манипулятор
-
 Предпускной патрубок интеркулера
-
 Твердомер по Бринеллю
-
 Масляный поддон
-
 Впускной фланец интеркулера
-
 Крышка головки блока цилиндров
-
 Соединительная труба воздушного фильтра
-
 Маслоотделитель
-
 Патрубок выпускной турбокомпрессора
-
 Защитный кожух амортизатора двигателя в сборе